LANGUAGE
Een extruder van 90 mm met een vermogen van 380 kg/u voor PVC-omhulsels blijft vaak steken op 330 kg/u zodra de lijn drie ploegen draait op een compound met een zwaardere vulstofbelasting - en de operator geeft de matrijs, de vacuümpomp of de schroef de schuld. In de meeste specificatiebeoordelingen waar we bij betrokken zijn, werd de mismatch maanden eerder vastgelegd, toen een schroefgeometrie werd gekozen voor één compound en de lijn later werd gevraagd om een andere te draaien.
De korte versie
Schroefextruders worden gekozen op basis van de samenstelling en lijnsnelheid, niet op basis van het nominale tonnage. PVC-isolatie en omhulsel zitten comfortabel op een 20–24:1 L/D enkele schroef met een compressieverhouding van 2,5–3,5. PE- en XLPE-isolatie bij hoge lijnsnelheid heeft een gegroefde voeding, 25–30:1 L/D en een barrièresectie nodig om de smelttemperatuur vlak te houden. Combineer deze drie variabelen en de meeste klachten over diameterafwijking en outputstabiliteit worden beantwoord voordat de eerste trommel met compound wordt geopend.
Wat volgt is hoe de geometrie in kaart wordt gebracht op een kabellijn, welke nummers thuishoren in een aankoopspecificatie, en de controles die de productie in jaar drie stabiel houden.
Wat de schroef eigenlijk in de loop doet
Een enkele schroef doet drie taken in één rotatie: hij transporteert koud granulaat, smelt het tegen de verwarmde vatwand en pompt de smelt door een brekerplaat in de kruiskop met een druk die stabiel genoeg is om de wanddikte vast te houden. Elke baan bevindt zich in zijn eigen zone en elke zone wordt gedefinieerd door de vluchtdiepte.
Voederzone
Diepe vluchten, ongeveer 0,12–0,18 D. Zijn taak is volumetrisch transport, zodat de output de bulkdichtheid van het granulaat en de pelletvorm volgt. Dit is de zone die een gegroefde loop moet stabiliseren.
Compressiezone
De vliegdiepte loopt taps toe van invoer naar meetdiepte. De verhouding tussen de twee is de compressieverhouding; te lage en niet-gesmolten deeltjes bereiken de matrijs, te hoog en afschuifverwarming voegt 15–25 ° C toe aan de smelt.
Meetzone
Constante ondiepe diepte, doorgaans 5–8 D lang. Het is de pomp, en de drukstabiliteit ervan beïnvloedt de diametertolerantie meer dan enig stroomafwaarts regelcircuit.
Brekerplaat en kruiskop
Schermpakketten bouwen een tegendruk van 15-30 MPa op. Een drukmatrijs zorgt voor de isolatie, een buismatrijs voor de omhulling; de schroef bepaalt hoe gestaag een van beide wordt gevuld.
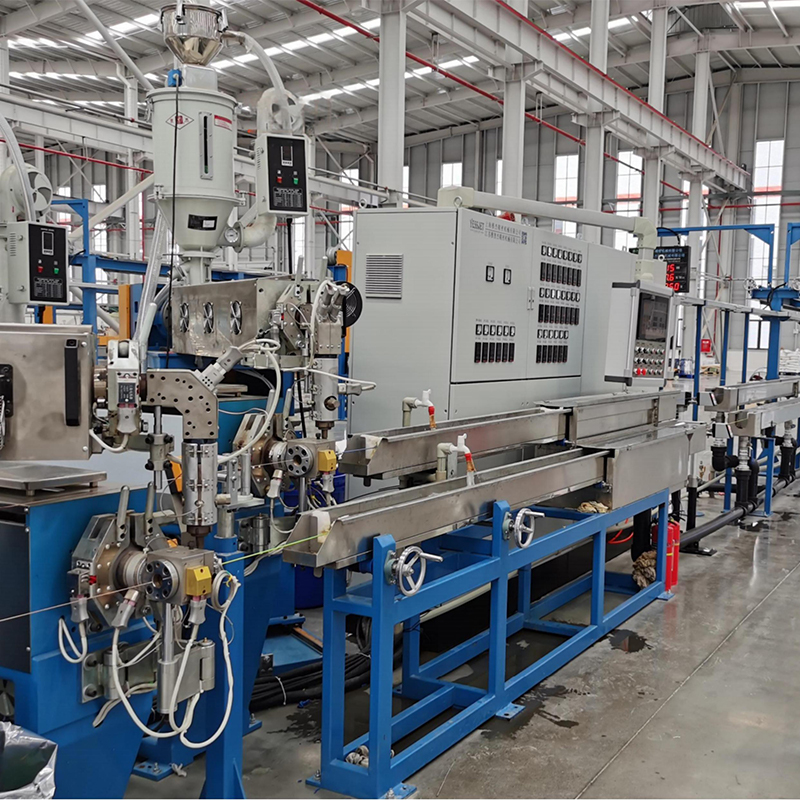
Stroomafwaarts doet de geometrie er niet meer toe als de rest van de lijn het niet kan bijhouden. Op een XLPE-isolatielijn wordt de draad- en kabelextrusielijn moet de vattemperaturen, de koellengte, de kaapstanderspanning en de opnamesnelheid in één instelpuntvenster in evenwicht brengen, en de schroef is slechts de eerste schakel in die ketting.
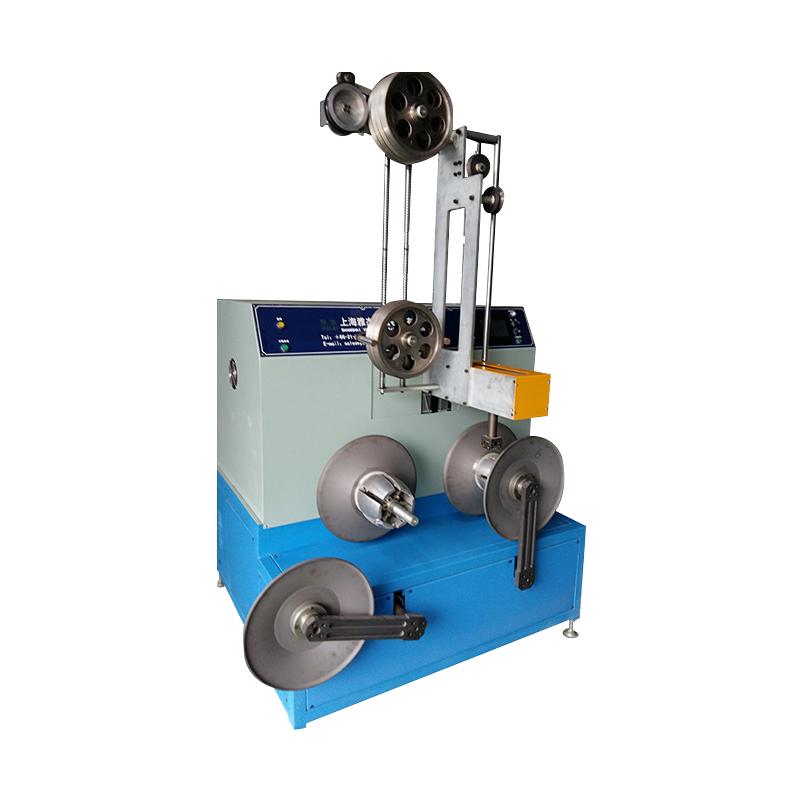
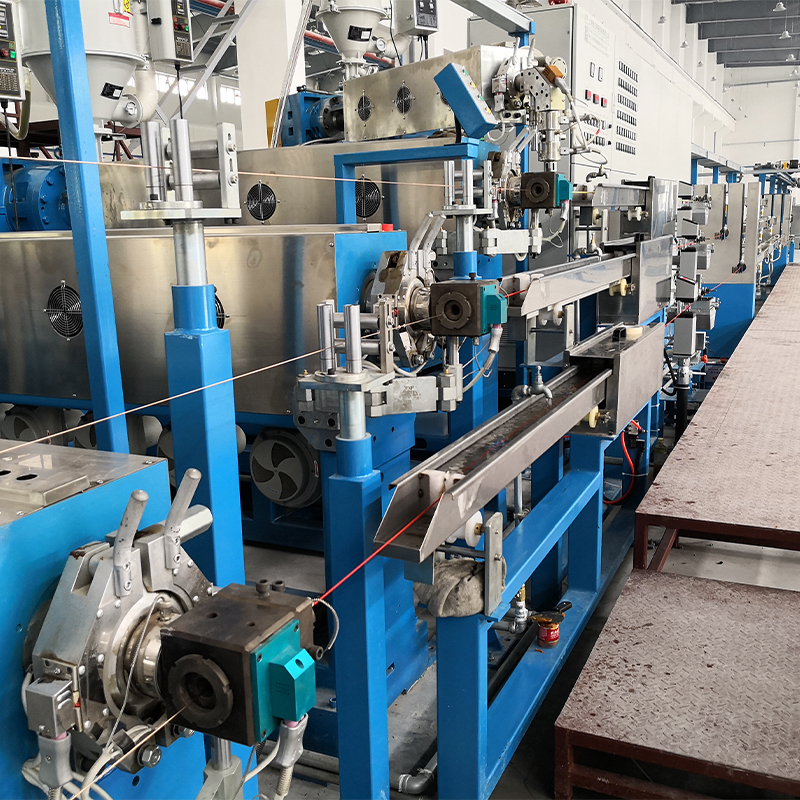 XLPE/PE-kabelextruder met koelwatertank Voor verknoopte PE-leidingen waar smelt niet kan worden herwerkt, ondersteunt deze geïntegreerde extruder en watertank met meerdere secties continue isolatie met gecontroleerde koeling en stabiele output. Bekijk Product →
Crosslinked PE verhoogt de inzet omdat de smelt niet kan worden herwerkt. Een speciale PE/XLPE-machine met een bijpassende waterbak houdt de smelt in een smalle band en voorkomt voortijdige verknoping in het vat, wat de fout is die zich drie dagen na de productie manifesteert als gelvlekken.
Vergelijking van schroefontwerpen op basis van de cijfers die de output bepalen
Wanneer twee leveranciers dezelfde diameter opgeven, zit het verschil in L/D, compressieverhouding en voedingsontwerp. De onderstaande bereiken zijn de bereiken die we het vaakst vergelijken tijdens een technische beoordeling.
Indicatieve bereiken ontleend aan kabellijnspecificaties; bevestig altijd een winkeltest op uw eigen terrein voordat u tekent.
Machines met dubbele schroef domineren het droog-blendwerk van PVC, omdat in elkaar grijpende vleugels zelfvegend zijn en poeder transporteren zonder een pre-compound-stap. Op isolatielijnen wint de enkele schroef nog steeds wat betreft smeltdrukstabiliteit en kosten per kg/uur. Daarom wordt de keuze meestal gemaakt op basis van de samenstelling in plaats van op het aantal schroeven.
Wat de datasheet weglaat: waar de output stilletjes naartoe gaat
De output op het typeplaatje wordt gemeten met een nieuwe schroef, een schoon zeefpakket en een vaste voedingshals. Echte lijnen verliezen doorvoer op vijf voorspelbare plaatsen, en slechts één daarvan is de motor.
14%
Vluchtklaring
9%
Schermpakketkruip
7%
Sterfbeperking
6%
Keel drift
4%
Verwarmingsband
Indicatieve bijdrage aan het doorvoerverlies gemeten over een periode van twee jaar op een isolatielijn van 90 mm.
De vluchtklaring is de stille. Een nieuwe schroef van 90 mm heeft doorgaans een radiale speling van 0,20–0,30 mm; voorbij ongeveer 0,45 mm glijdt de smelt terug over de vluchten, daalt de productie en stijgt de smelttemperatuur bij dezelfde instelpunten. Omdat er niets alarmeert, wordt de val toegeschreven aan de compound. De kruip van de druk op het scherm verbergt zich op dezelfde manier: een stijgend drukverschil over de brekerplaat is uw eerste waarschuwing dat de pomp harder werkt dan zou moeten.
Waar deze machines staan in de kabelproductie
Over de kabelfabrieken die we leveren, geeft de onderstaande verdeling weer hoe de extrudercapaciteit feitelijk wordt verdeeld per eindproduct in plaats van per machinegrootte.
PVC-isolatie en -mantel — 38%
PE- en XLPE-voedingskabel — 31%
LSZH en brandwerend — 14%
LAN en communicatie — 11%
Specialiteit en schuim — 6%
De toepassing is belangrijk omdat deze verandert wat de lijn moet doen als deze stopt. Ommantelingslijnen tolereren een korte stop voor het wisselen van de molen; fijne draad- en LAN-lijnen niet, en dat is waar accumulator- en dansersystemen voor continue extrusielijnen verdienen hun plaats, met een kabelbuffer en een constante spanning terwijl de stroomafwaartse haspel wordt verwisseld.
Een schroefextruder specificeren: een controle in vijf stappen
Een aankoopspecificatie die de ingebruikname overleeft, volgt doorgaans dezelfde volgorde van beslissingen.
Stap 1 — Bevestig de compound vóór de tonnage
Registreer de smeltindex, vulstofbelasting, toegestane smelttemperatuurplafond en wanddiktebereik. Twee verbindingen die er op een gegevensblad hetzelfde uitzien, kunnen een verschil in compressieverhouding van 4:1 vereisen.
Stap 2 — Formaatuitvoer op de matrijs, niet op het naamplaatje
Neem de kg/u die nodig is bij de kruiskop bij uw maximale lijnsnelheid en voeg 15% vrije ruimte toe voor compoundvariatie en schroefslijtage.
Stap 3 — Bepaal het feedontwerp
Gegroefd voer koopt stabiele opbrengst met vrij stromend PE-granulaat; gladde boring is vergevingsgezinder bij maalgoed en lichte PVC-mengsels.
Stap 4 — Controleer de aandrijving en versnellingsbak
Vraag naar de koppelcurve aan de lage kant van het snelheidsbereik en naar een servicefactor van de versnellingsbak die een vastgelopen zeefpakket overleeft, en niet de stabiele belasting.
Stap 5 — Schrijf de acceptatietest
Vier ononderbroken uren op uw terrein, met geregistreerde smelttemperatuur, diametertolerantie, specifieke energie in kWh/kg en een meting van het uittrekken van de schroeven vóór de overdracht.
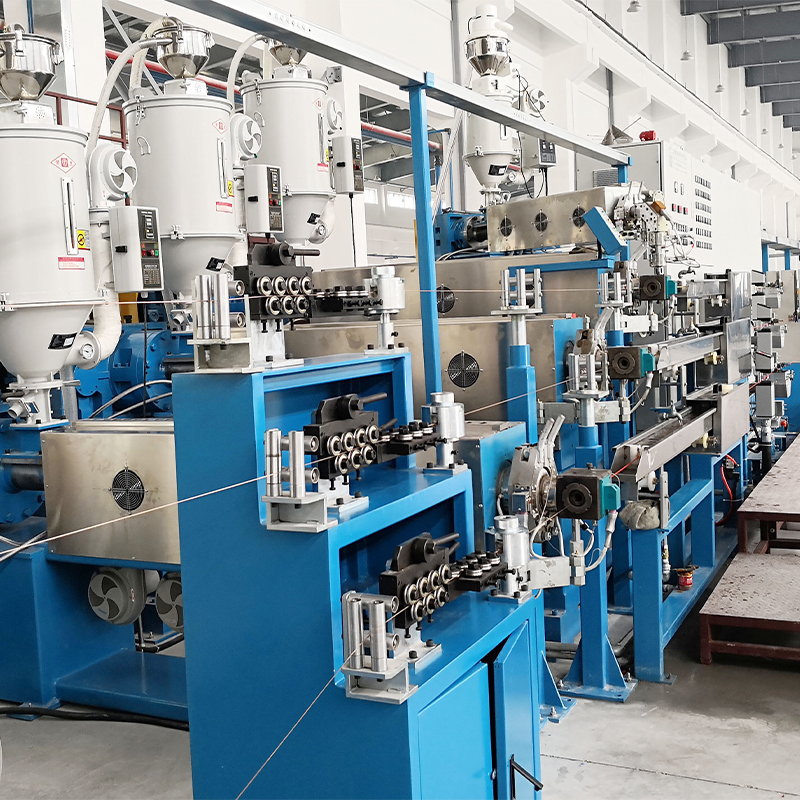
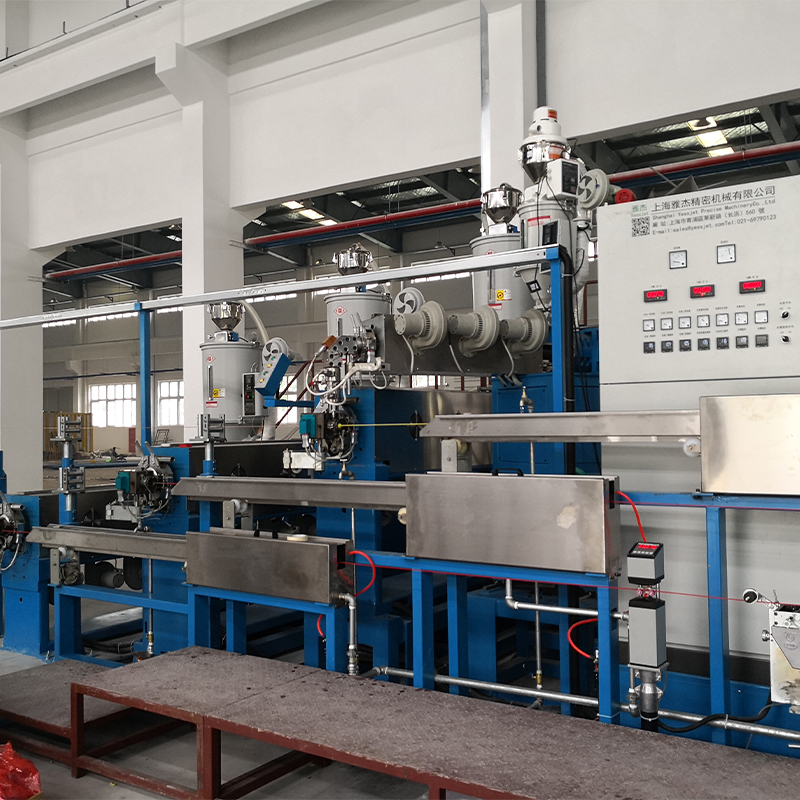 Volautomatisch PE/PVC hoogwaardig kabelextrusiesysteem Bij het plannen van een nieuwe PE/PVC-kabellijn omvat dit geïntegreerde systeem automatische uitbetaling, precisie-extrusie, koeling, afvoer en opname om handmatige tussenkomst te verminderen. Bekijk Product →
Als er een nieuwe lijn wordt gepland in plaats van dat er één enkele machine wordt vervangen, is de nuttige vraag wie de eigenaar is van de interfaces – vattemperaturen, kaapstanderspanning, oprollen en palletiseren – omdat niet-overeenkomende overdrachten de oorzaak zijn van de meeste oploopvertragingen.
De schroef eerlijk houden: onderhoud en naleving
- Meet elke 12 maanden de radiale vliegspeling en loopslijtage; registreer dit tegen de inbedrijfstellingswaarde, zodat de trend, en niet het absolute getal, tot vervanging aanleiding geeft.
- Registreer de smelttemperatuur en het zeefdrukverschil per ploegendienst. Een stijging van 2 MPa gedurende een week is een geblokkeerd pakket en geen controlefout.
- Vervang de verwarmingsbanden als set. Eén zwakke band creëert een koude plek die zichtbaar is als een niet-gesmolten streep in de isolatie.
- Spoel met een mengsel dat past bij de volgende run in plaats van het vat droog te laten lopen; thermische cycli zijn wat vluchten vervormt.
- Houd de documentatie afgestemd op de markt waarnaar u verzendt: elektrische veiligheid en bewaking volgens erkende machinenormen, plus materiaal- en procesregistraties die herleidbaar zijn tot de kabelbatch.
Niets van dit alles is exotisch, en niets ervan is duur als het in de specificatie is gepland. De dure versie ontdekt in jaar twee dat de schroef, de voerkeel en het zeefpakket elk door een ander persoon zijn gekozen op basis van een andere veronderstelling.
De praktische boodschap: behandel de schroef als een passend onderdeel van het samengestelde lijnsysteem, zet L/D, compressieverhouding, voedingsontwerp en vluchtspeling op papier, en test ze alle vier voordat de machine de fabriek verlaat. Dat is wat een lijn onderscheidt die tien jaar lang 350 kg/u kan vasthouden, van een lijn die elke achttien maanden een nieuwe schroef nodig heeft.