LANGUAGE
Na twee uur nachtdienst begon een extruder van 90 mm met een 1 kV LLDPE-geïsoleerde kabel een mat, licht golvend oppervlak te produceren. De schroefsnelheid was stabiel, de diameterscanner corrigeerde elke paar seconden en de kopdruk was 18 bar boven de basislijn van de ochtend gestegen. De instelpunten van de loop waren eenvoudigweg gekopieerd van een LDPE-job: 165/175/185/190 °C met een matrijs van 195 °C.
Het complex was het probleem niet. Het temperatuurvenster was. LLDPE wordt heter en vlakker dan LDPE, en bestraft fouten in beide richtingen: te koud laat ongesmolten gels en drukstoten achter, te warm zorgt voor kwijlen, oxidatie en een meetbaar zwakkere isolatiemuur.
Het korte antwoord
LLDPE smelt ertussen 120 en 130 °C , maar het wordt verwerkt bij een smelttemperatuur van 180 tot 230 °C . De matrijs bevindt zich doorgaans 10–20 °C boven de meetzone. Houd bij kabelisolatie de gemeten smelt op 205–215 °C en laat deze nooit boven de 240 °C blijven.
Het werkende LLDPE-temperatuurbereik, zone voor zone
Het getal van 120–130 °C is een evenwichtssmeltpunt gemeten met DSC. Het vertelt je waar de kristallen verdwijnen, niet waar het polymeer goed genoeg stroomt om een geleider met een snelheid van 200 m/min te bedekken. Tussen smelten en goed vloeien zit een kloof van 60–90 °C, en het onderstaande profiel sluit deze feitelijk af.
Twee correcties zijn belangrijker dan de absolute cijfers. Ten eerste liggen de metingen van de verwarmingsband 10–25 °C onder de werkelijke smelttemperatuur vanwege afschuifverwarming in de schroef, dus een vat dat 195 °C aangeeft, kan een smelt van 215 °C opleveren. Ten tweede is LLDPE afschuifverdunnend: het verhogen van de smelttemperatuur verlaagt de viscositeit en druk, maar verlaagt ook de smeltsterkte, wat later tot uiting komt in de vorm van doorzakken van de kegel en de ovaliteit van de voltooide spoel.
Waarom een smeltpunt van 120–130 °C nog steeds een matrijs van 200 °C nodig heeft
Vier mechanismen verklaren de kloof tussen het datasheetnummer en de instelpunten op het paneel.
Een smal smeltvenster
De korte-ketenvertakkingsverdeling van LLDPE zorgt ervoor dat de meeste kristallen smelten binnen ongeveer 10 ° C. Er is geen lange verzachtingsfase zoals bij LDPE, dus de overgang van vast naar vloeibaar is abrupt en de vroege zones moeten al warmte transporteren.
Viscositeit, niet alleen fase
Een volledig gesmolten maar koude smelt is nog te stroperig om zich gelijkmatig rond een isolatiemuur van 2,5 mm te verspreiden. Matrijstemperaturen van 200–225 °C brengen de viscositeit omlaag tot waar het polymeer ontspant voordat het de landlengte verlaat.
Afschuifwarmte maakt deel uit van het budget
Ongeveer een derde tot de helft van de energie die de lading van een PE-schroef doet smelten, is afkomstig van mechanisch werk, niet van verwarmingsbanden. Daarom heeft een versleten schroef plotseling 15 °C meer op het paneel nodig om dezelfde smelttemperatuur te bereiken.
De verblijftijd overtreft de piektemperatuur
De afbraak volgt de tijd vermenigvuldigd met de temperatuur. Een smelt die gedurende twee minuten op 215 °C wordt gehouden, is gewoonlijk veiliger dan een smelt die gedurende dertig seconden op 245 °C wordt gebracht tijdens een langzame opstart, wanneer de output laag is en het polymeer blijft hangen.
Hoe LLDPE zich verhoudt tot LDPE, HDPE en XLPE
De meeste temperatuurfouten op het paneel komen voort uit het hergebruiken van een naburig recept. Onderstaande vergelijking laat zien hoe ver de ramen werkelijk uit elkaar staan.
Waar temperatuurproblemen daadwerkelijk optreden
Wanneer een LLDPE-lijn afval begint te genereren, hebben de oorzaken de neiging zich te clusteren. De onderstaande splitsing weerspiegelt het patroon dat we het vaakst zien tijdens bezoeken aan de inbedrijfstelling en het oplossen van problemen: het is een diagnostische weging, geen laboratoriumstatistiek.
34%
Smelt te koud
27%
Smelt te heet
21%
Sterf- en hoofdonevenwicht
12%
Koelprofiel
6%
Opname spanning
De twee faalwijzen bij koude smelting zijn het waard om gescheiden te worden. Ongesmolten geldeeltjes verschijnen als verhoogde bultjes die overleven totdat de klant de kabel stript, terwijl een uitgehongerde voedingszone cyclische drukschommelingen van 20-40 bar en zichtbare diameterbanden produceert. Hotmeltfouten zien er anders uit: bruine matrijzen kwijlen op het land, een zwakke azijn- of wasachtige geur aan de kop en de rek bij breuk neemt af voordat de treksterkte dat doet.
Waarom de harskwaliteit net zo belangrijk is als de temperatuur
Ongeveer 60 procent van het LLDPE in de wereld gaat naar film, niet naar kabel. Dat ene feit verklaart een veel voorkomende fout: een film van algemene kwaliteit kopen omdat deze goedkoop en beschikbaar is, en vervolgens de hele week vechten tegen gels en schroeiplekken op een kabellijn.
Film — ongeveer 62%
Kabelverbindingen — ongeveer 14%
Rotatiegieten — ongeveer 11%
Spuitgieten — ongeveer 7%
Pijp en andere — ongeveer 6%
Kabelkwaliteiten worden anders gespecificeerd. Zoek naar een gecontroleerde smeltindex binnen een strakke band, een gedocumenteerd antioxidantpakket, een laag aantal gels en een gedefinieerde volumeweerstand. Een filmkwaliteit kan hetzelfde smeltpunt van 120–130 °C bereiken en toch niet bestand zijn tegen een waterbehandeling van 90 °C, omdat het additievenpakket nooit is ontworpen voor natte elektrische veroudering.
Opstart- en afsluitvolgorde die het raam beschermt
Temperatuurregeling op LLDPE is meestal een disciplineprobleem, geen apparatuurprobleem. De onderstaande reeks duurt ongeveer 45 minuten en voorkomt het grootste deel van het afval dat ontstaat bij een ploegwisseling.
1. Controleer de sensoren. Controleer elk thermokoppel met een gekalibreerde sonde. Een drift van 15 °C op de meetzone is voldoende om de smelt zonder enig alarm buiten bereik te brengen.
2. Laat langzaam weken. Verwarm van koud tot 160 °C en houd 30-40 minuten vast voordat u de schroef start. Snelle hellingen laten het hoofd koeler achter dan het vat en veroorzaken een golf van het eerste uur.
3. Spoelen en vervolgens opvoeren. Verwijder het vorige polymeer met een PE-spoelmiddel en voer vervolgens de instelpunten op 15–20 rpm uit met de matrijs open naar de atmosfeer.
4. Lees de echte smelt. Sondeer de smelt bij de matrijs, pas de laatste twee zones aan en verhoog pas daarna de lijnsnelheid in stappen van 10 m/min terwijl u de kopdruk in de gaten houdt.
5. Stop met schoonmaken. Houd bij korte stops de verwarming op 150 °C in plaats van uit te schakelen; bij lange stops dient u de schroef schoon te maken en terug te trekken om een koude plug te voorkomen.
6. Registreer elke wijziging. Registreer de smelttemperatuur, kopdruk en lijnsnelheid per haspel, zodat een latere klacht kan worden herleid tot een specifieke run.
Hardware die het raam stabiel houdt
Instelpunten blijven alleen geldig als de machine ze kan herhalen. Drie hardwaredetails zijn van belang op een LLDPE-lijn: een PE-schroef met voldoende L/D en een barrière- of menggedeelte, een zeefpakket van de juiste grootte dat de druk niet opdrijft, en een matrijs met voldoende landlengte om de smelt te laten ontspannen. Een universele schroef met lage compressie kan op LLDPE draaien, maar heeft doorgaans 10–15 °C meer warmte nodig om dezelfde oppervlaktekwaliteit te bereiken, waardoor de thermische veiligheidsmarge kleiner wordt.
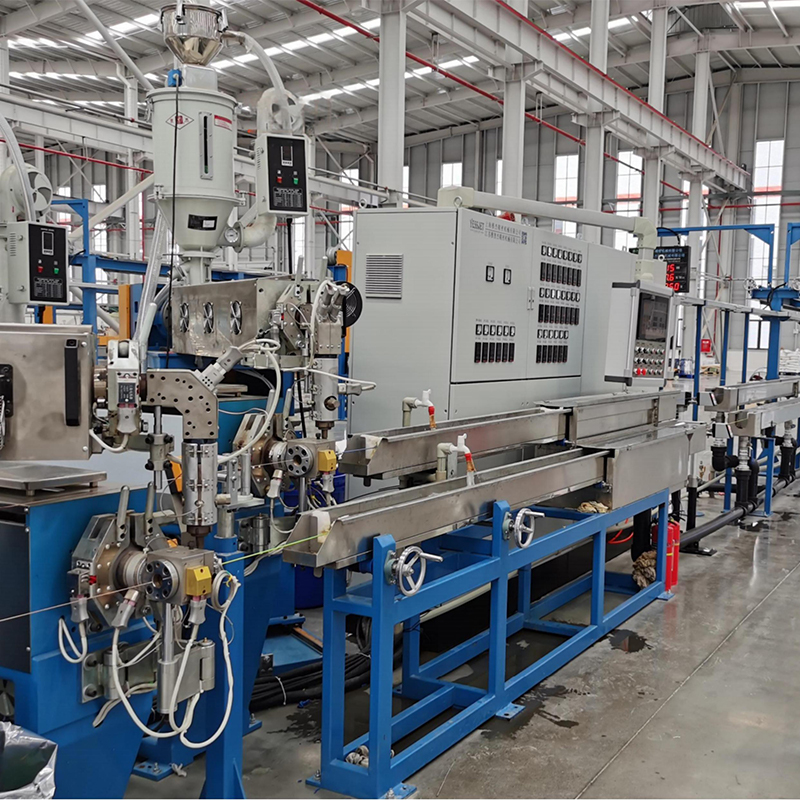
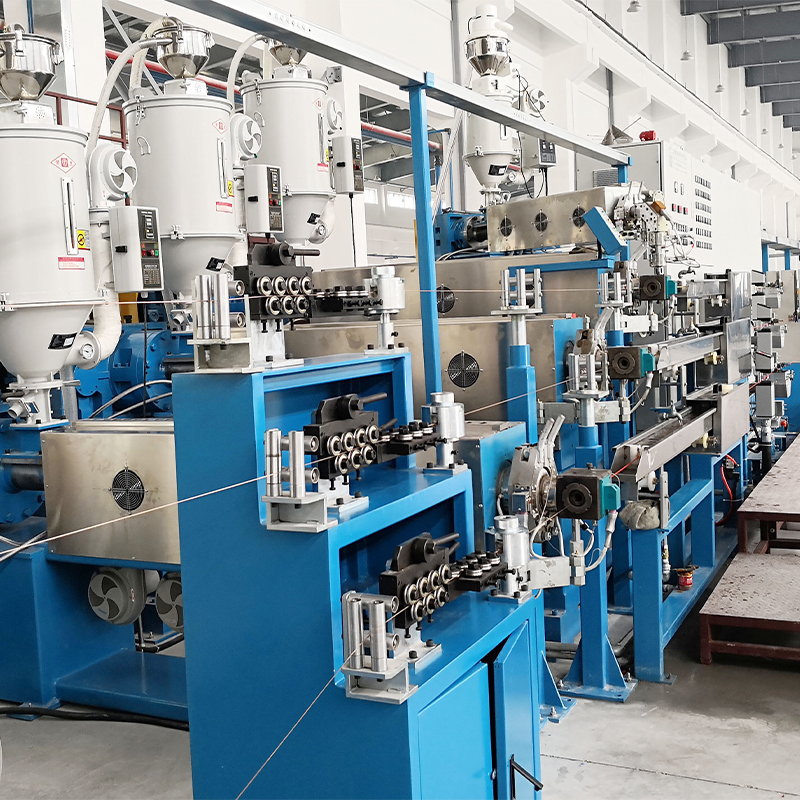
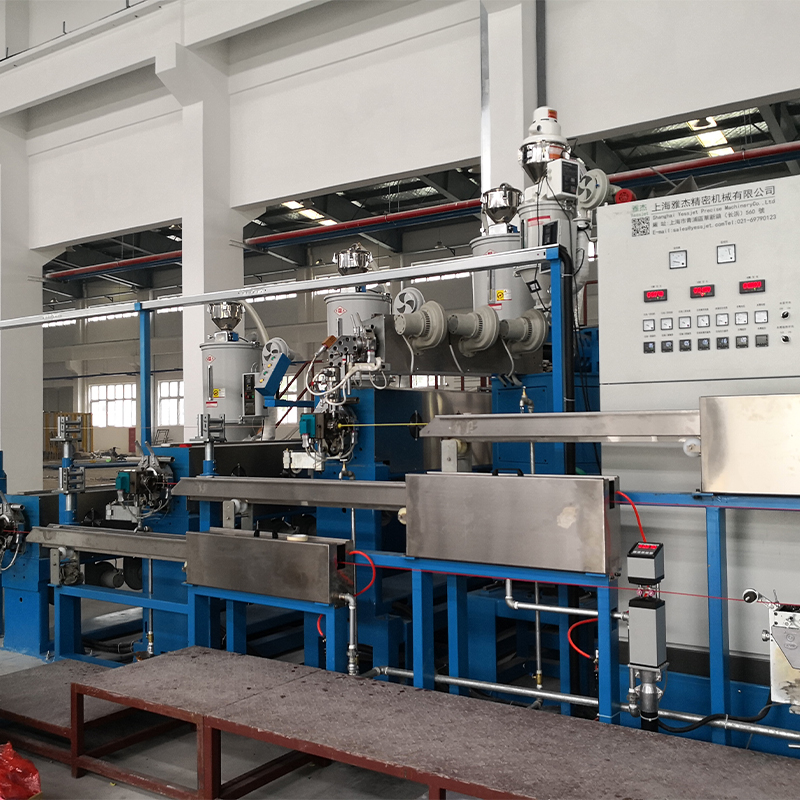 Hoogefficiënte PP-, PVC- en PE-kabelextruder Een multifunctionele extrusiekern voor isolatie en mantels, compatibel met PP, PVC en PE en gepresenteerd voor energiebesparende kabelproductie met hoog rendement. Bekijk Product →
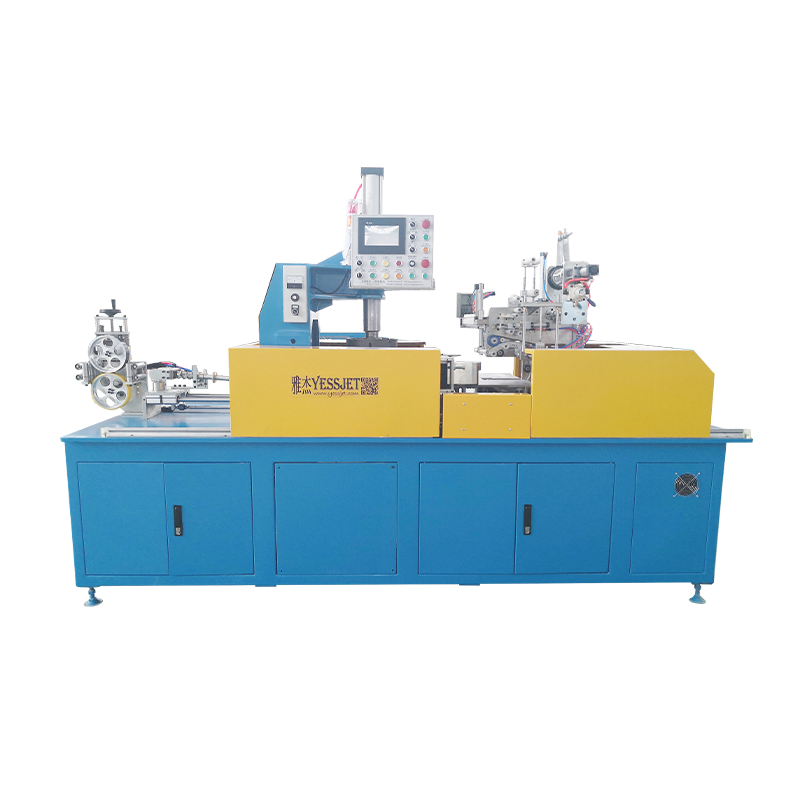
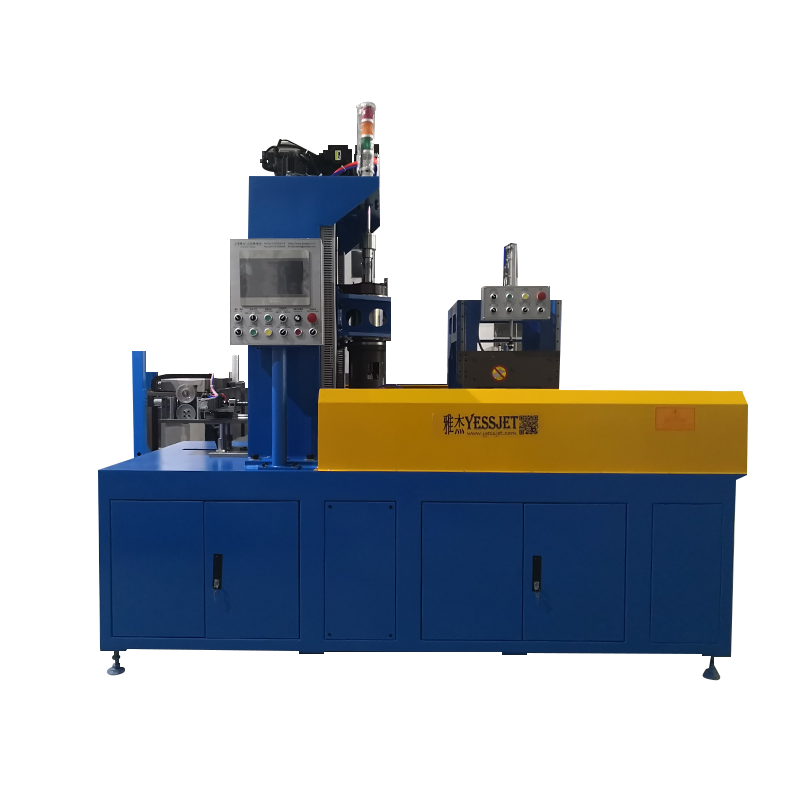
Waar de output constant moet blijven door middel van haspelwisselingen, zijn temperatuurstabiliteit en lijncontinuïteit hetzelfde probleem. De accumulator- en dansersystemen voor continue extrusielijnen laat de extruder met een vaste schroefsnelheid draaien terwijl de opwikkelzijde van haspel wisselt, waardoor de herhaalde opwarm- en afkoelcycli worden geëlimineerd die ervoor zorgen dat de smelttemperatuur schommelt.
De extruderselectie verdient een eigen beoordeling voordat het temperatuurprofiel definitief wordt gemaakt. Onze gids voor hoogefficiënte PP-, PVC- en PE-kabelextruders behandelt schroefgeometrie, outputmatching en de praktische verschillen tussen configuraties met één machine en geïntegreerde lijnconfiguraties.
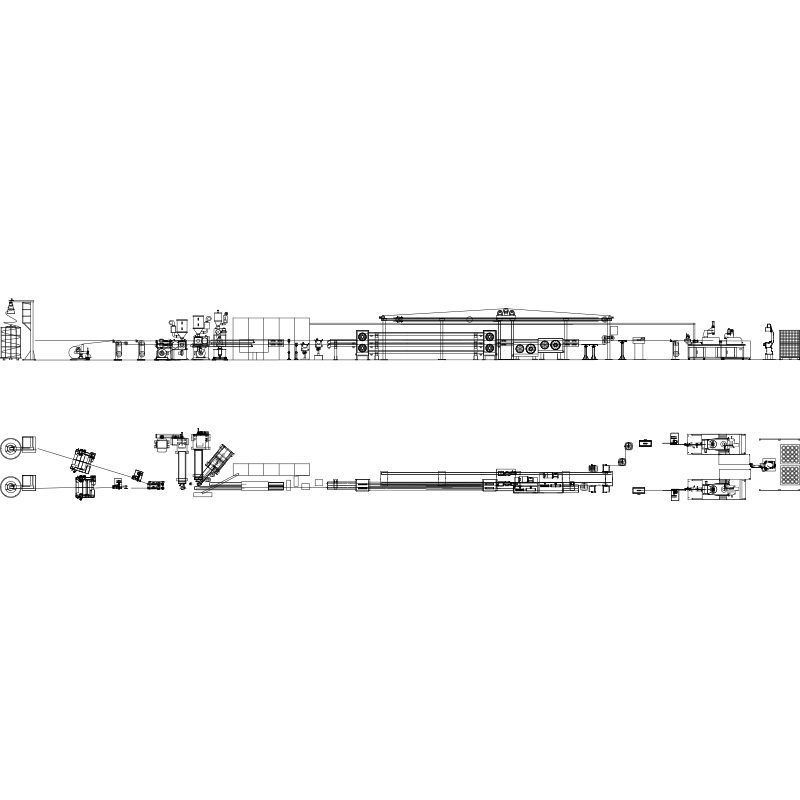 Draad- en kabelextrusielijn voor geïsoleerde en omhulde kabel Een geautomatiseerde lijn voor geïsoleerde of omhulde draden en kabels, die materiaalspecifieke extrusie combineert met PLC-besturing en stroomafwaartse koel-, print- en opnameapparatuur. Bekijk Product →
Aan de stroomafwaartse kant is de smelttemperatuur slechts de helft van het verhaal: de koelgoot en de opnamespanning bepalen of de isolatie de afmetingen behoudt die de matrijs zojuist heeft geproduceerd. Een spanningscontrolesysteem dat binnen een paar Newton vasthoudt, voorkomt de ovaliteit en krimp die operators vaak aan de extruder wijten.
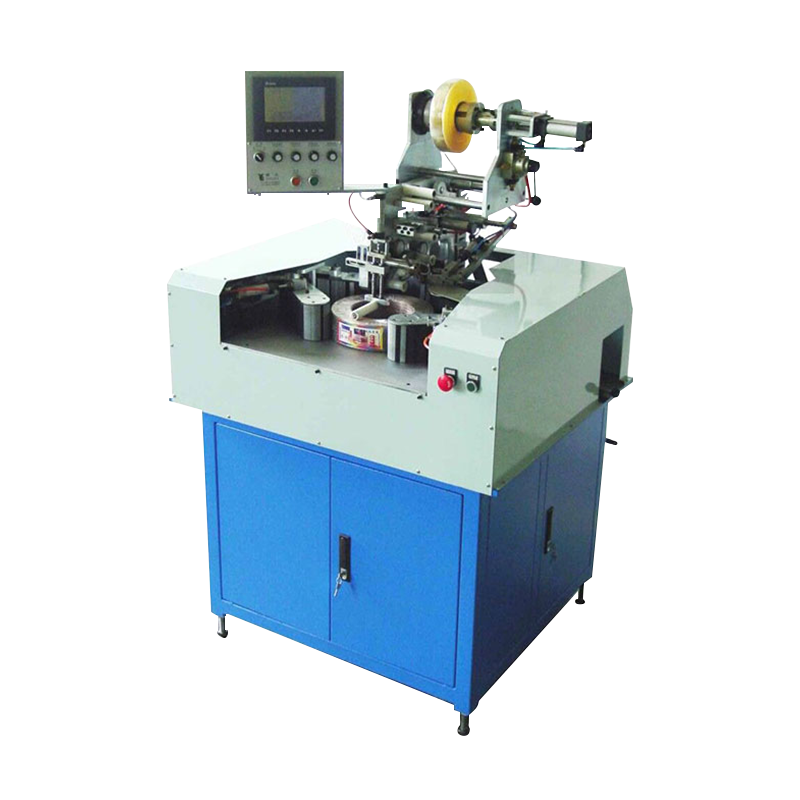
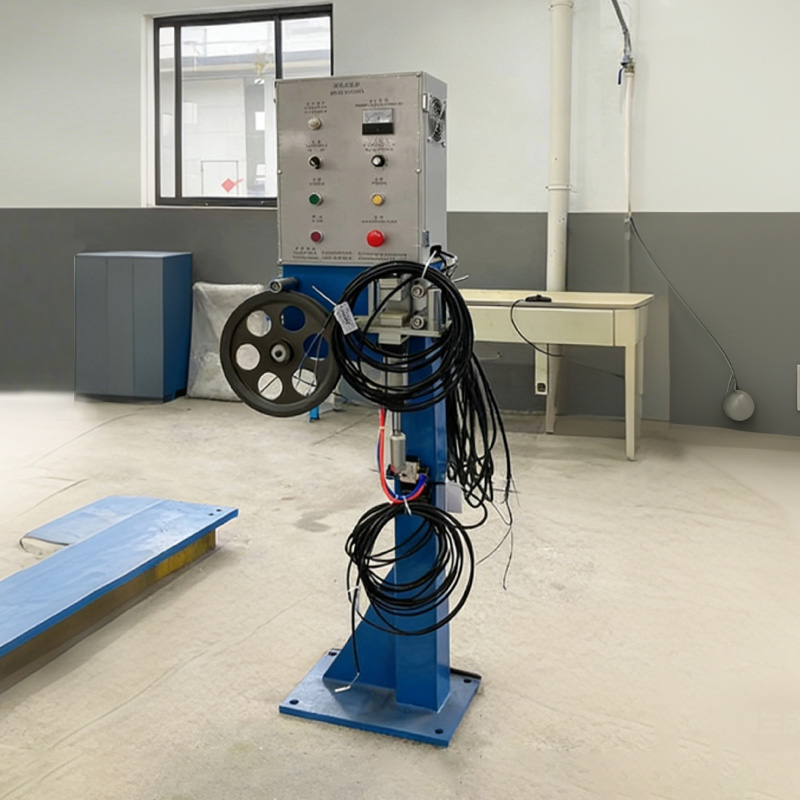 Draad- en kabelspanningscontrolesysteem voor wikkelen Een accessoiresysteem dat de kabelspanning tijdens het oprollen in realtime aanpast om uitrekken, schade, losse wikkeling en ongeordende plaatsing te helpen voorkomen. Bekijk Product →
Onderhoud, registratie en naleving
Een temperatuurvenster is slechts zo betrouwbaar als de apparatuur rond het thermokoppel. Drie onderhoudsroutines houden het eerlijk:
- Zet de verwarmingsbanden opnieuw vast en controleer elk kwartaal het contact; een losse band creëert een koude plek die correct afleest bij de sensor en verkeerd in de smelt.
- Controleer thermokoppels en controllers twee keer per jaar met een referentiesonde, en altijd na het vervangen van schroeven of cilinders.
- Volg het aantal gels en de stijging van de zeefdruk per productiepartij; een stijgende druktrend bij constante smelttemperatuur wijst meestal op vervuiling of schroefslijtage, niet op een temperatuurfout.
Bij naleving maakt het smelttemperatuurrecord deel uit van het procesbewijs dat nodig is voor laagspanningskabels onder IEC 60502-1 en voor CPR-reactie-op-brand-verklaringen onder EN 50575, waarbij de samenstellingsformulering en de thermische geschiedenis ervan beide de verklaring voeden. Houd de smelttemperatuur, het partijnummer van het mengsel en de haspel-ID gekoppeld in één record; wanneer een klant vraagt waarom een batch zich anders gedraagt, beantwoordt die link de vraag in minuten in plaats van in dagen. RoHS- en REACH-documentatie moet met de compoundpartij meereizen, niet alleen met de voltooide haspel.
LLDPE zal u niet straffen als u iets heter werkt dan LDPE; het zal u straffen als u een gekopieerd recept uitvoert. Beschouw 120–130 °C als het smeltpunt op het gegevensblad, 180–230 °C als het verwerkingsvenster op het paneel en 205–215 °C als het praktische doelwit voor kabelisolatie. Controleer het vervolgens met een naaldsonde bij de dobbelsteen in plaats van te vertrouwen op het display van de controller, en noteer het nummer voor elke rol. Die gewoonte alleen al verwijdert de meeste oppervlakte-, gel- en ovaliteitsproblemen die aan de compound worden toegeschreven.