LANGUAGE
Een kabelverwerker in Zuidoost-Azië heeft onlangs een polyethyleenverbinding van extrusiekwaliteit geruild voor een goedkopere hars van injectiekwaliteit om ongeveer 0,12 dollar per kilogram te besparen. Het eerste uur hardlopen zag er normaal uit. Tegen het tweede uur was de wanddikte buiten de tolerantie gekomen, ontstond er golving van het oppervlak en moest bijna 12 procent van de productie van die ploeg worden gestript en opnieuw verwerkt. De hars was niet slecht; het was gewoon de verkeerde kwaliteit voor een extruder.
Die ervaring wijst op de conclusie waar dit artikel omheen is gebouwd: polymeren van extrusiekwaliteit zijn geen marketinglabel. Het zijn polymeerformuleringen met een hoger molecuulgewicht, een bewust uitgebalanceerde molecuulgewichtsverdeling en een lagere smeltindex, allemaal ontworpen om hun vorm en afmetingen te behouden wanneer ze met hoge snelheid door een matrijs worden geduwd. Alleen al op prijs selecteren kost bijna altijd meer aan uitval, uitvaltijd en afgekeurde kabel dan de kleine premie die het bespaart.
Kernconclusie
Smeltsterkte, vloeistabiliteit en thermische weerstand bepalen of een materiaal netjes op een extrusielijn loopt. Harsen van injectiekwaliteit missen de smeltsterkte om maattolerantie in een matrijs te behouden. Daarom worden extrusiekwaliteiten gespecificeerd voor kabelisolatie en omhulling.
Wat definieert een polymeer van extrusiekwaliteit
Drie meetbare eigenschappen onderscheiden polymeren van extrusiekwaliteit van hun tegenhangers van injectiekwaliteit. Zodra deze duidelijk zijn, wordt de rest van de materiaalselectie voorspelbaarder.
- Molecuulgewicht en verdeling: Extrusiekwaliteiten bevinden zich aan de kant van de harsfamilie met een hoger molecuulgewicht. Langere polymeerketens geven de smelt de kracht om uit de matrijs te worden getrokken en op maat te worden gemaakt tot een consistente isolatielaag of omhulsel, in plaats van te scheuren of door te zakken.
- Smeltstroomindex (MFI of MFR): De meeste PE- en PP-harsen van extrusiekwaliteit vallen in het bereik van 0,3 tot 5 g/10 min, terwijl injectiekwaliteiten vaak tussen 8 en 60 g/10 min liggen. Een lagere MFI betekent dat de smelt bestand is tegen uitzakken en zijn doorsnede behoudt tijdens het afkoelen.
- Matrijs zwelt en smeltsterkte: De smeltsterkte is de weerstand tegen uitrekken, en de zwelling van de matrijs is de natuurlijke uitzetting van de smelt wanneer deze de matrijs verlaat. Extrusiekwaliteiten zorgen ervoor dat de zwelling van de matrijs voorspelbaar is, zodat de landlengte, de uittrekafstand en het koelprofiel van de matrijs met vertrouwen kunnen worden ontworpen.
- Thermische stabilisatie: Extrusieverbindingen bevatten stabilisatoren die zijn afgestemd op langere verblijftijden in het vat en blootstelling aan hogere temperaturen bij de matrijs. Dit is het belangrijkst voor PVC en XLPE, waar ongecontroleerde degradatie zwarte vlekken en oppervlaktedefecten veroorzaakt.
Gemeenschappelijke extrusieklassefamilies voor kabelproductie
LDPE/LLDPE
MFI 0,5–2. Flexibel en bestand tegen spanningsscheuren. Gebruikt voor isolatie en lichte jassen in telecommunicatie- en bouwdraad.
HDPE
MFI 0,3–1,5. Stijf met hoge treksterkte. Gebruikt voor kanalen, leidingen en zware buitenmantels.
PVC
K-waarde 65–75 voor flexibele formuleringen. Inherent vlamvertragend en gemakkelijk te plastificeren. De standaard voor laag- en middenspanningsmantels.
PP
MFI 0,5–3. Lage dichtheid, goede chemische bestendigheid. Gebruikelijk in kabelisolatie en vultape voor auto's.
XLPE
Verknoopbare PE-compound met MFI van ongeveer 1 vóór uitharding. Hoge diëlektrische sterkte en continu vermogen van 90°C. Standaard voor midden- en hoogspanningsisolatie.
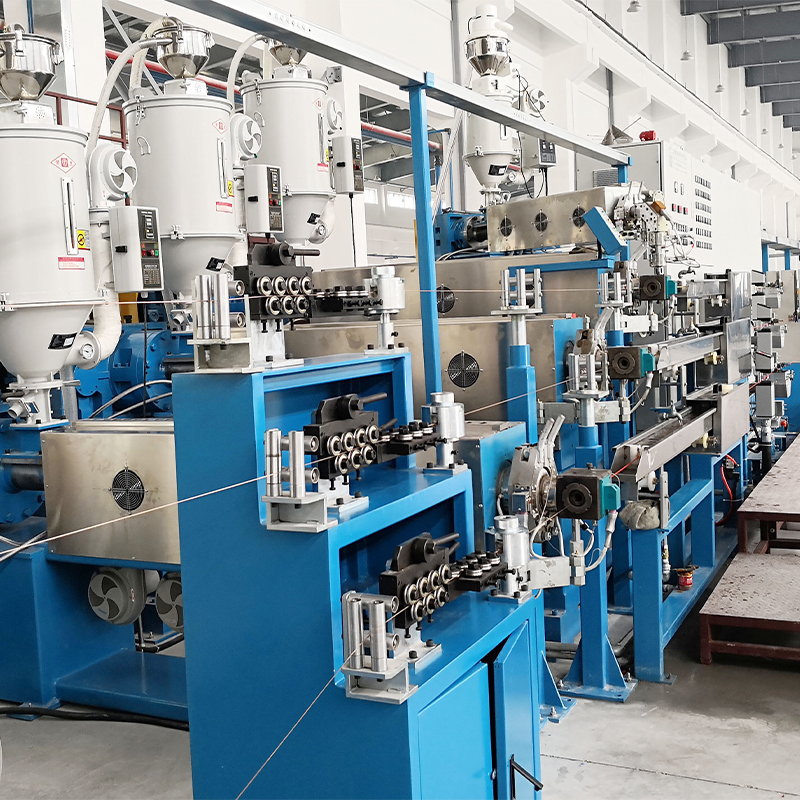
Omdat PE en PVC het meeste kabelextrusievolume per tonnage voor hun rekening nemen, is de configuratie van de extruder net zo belangrijk als de samenstelling van de verbinding. Een machine die zowel PE als PVC verwerkt zonder dat er opnieuw gereedschap nodig is, zorgt ervoor dat een fabriek de omsteltijd kan verkorten en materiaaloverschrijdende verontreiniging kan voorkomen. Een voorbeeld is de volledig automatische PE/PVC hoogwaardige kabelextruder, die een dubbele schroef, nauwkeurige temperatuurregeling en snelle ontgrendelingsfuncties combineert voor het schakelen van verbindingen.
 Volautomatische PE/PVC hoogwaardige kabelextruder met dubbele schroef Deze extruder ondersteunt een snelle omschakeling tussen PE en PVC zonder dat er opnieuw gereedschap nodig is, waarbij een dubbele schroef wordt gecombineerd met nauwkeurige temperatuurregeling. Het is geschikt voor installaties die de omsteltijd en het besmettingsrisico willen beperken. Bekijk Product →
Extrusiekwaliteit versus injectiekwaliteit: een directe vergelijking
Onderstaande vergelijking laat de praktische verschillen zien die van invloed zijn op een kabelproductielijn. De cijfers gaan uit van een PE- of PP-harsfamilie; PVC wordt normaal gesproken beoordeeld op basis van K-waarde in plaats van MFI.
Eigendom
Extrusiekwaliteit
Injectiekwaliteit
Effect op de productie
MFI (g/10 min)
0,3–5
8–60
Dimensionale controle na de matrijs
Smelt kracht
Hoog
Laag tot matig
Voorkomt doorzakken en nek-in
Sterf deining gedrag
Voorspelbaar
Varieert sterk
Uniformiteit van de wanddikte
Moleculaire gewichtsverdeling
Op maat, vaak bimodaal
Smaller
Evenwicht tussen output en stabiliteit
Thermische stabilisatorbelasting
Uitgebreid
Standaard
Bestand tegen degradatie tijdens verblijf
Prijs premie
Basislijn 5% tot 15%
Basislijn
Een lager uitvalpercentage compenseert de premie
Waarden zijn typische referentiebereiken voor kabelextrusieverbindingen. Controleer altijd aan de hand van het technische gegevensblad van de leverancier.
In de praktijk wordt de premie voor een extrusiekwaliteit terugverdiend als er ook maar één à twee procent minder schroot wordt geproduceerd. Een uitval van 12 procent, zoals in het openingsvoorbeeld, kost veel meer dan welke materiaalbesparing dan ook.
Verborgen statistieken: MFI correct lezen voor kabelextrusie
Het MFI-nummer op een specificatieblad beschrijft hoe het polymeer bij een vaste belasting in een standaardmatrijs vloeide, niet hoe het zich gedraagt in uw combinatie van schroef en matrijs. De onderstaande grafiek toont typische MFI-waarden van extrusiekwaliteit voor polymeren die de kabelisolatie en -mantel domineren. PVC is weggelaten omdat het een K-waarde heeft.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP1,5
XLPE 1.0
Typische smeltindex in g/10 min voor kabelpolymeren van extrusiekwaliteit. PVC heeft een K-waarde en wordt niet weergegeven.
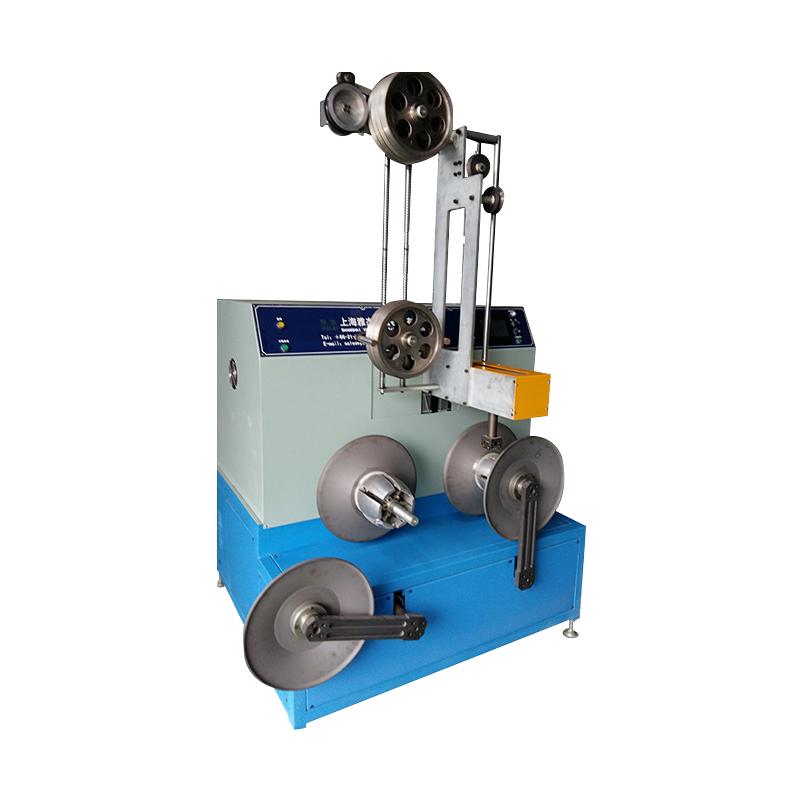
De verborgen maatstaf achter MFI is de stabiliteit van de smelttemperatuur. Als de extruder de smelttemperatuur bij de matrijs niet binnen ±3°C kan houden, zal zelfs een correct gespecificeerde soort diametervariatie vertonen. Schroefgeometrie, vatkoeling en stroomopwaartse spanningscontrole dragen allemaal bij aan die stabiliteit. Voor lijnen die continu door rolwissels moeten lopen, accumulator- en dansersystemen voor continue extrusielijnen houd de spanning en snelheid stabiel, zodat de extruder een constante belasting ziet.
Distributie van polymeren van extrusiekwaliteit in draad en kabel
Kabelfabrikanten gebruiken zelden alle polymeerfamilies in gelijke mate. De onderstaande verdeling weerspiegelt het typische verbruik in de draad- en kabelsector.
PVC – 34%
XLPE – 26%
LDPE/LLDPE – 18%
HDPE – 8%
PP – 10%
Anderen – 4%
PVC leidt omdat het goedkoop is, inherent vlamvertragend en gemakkelijk te verwerken bij gematigde temperaturen, waardoor het dominant is in bouwdraad en laagspanningskabels. XLPE volgt vanwege zijn diëlektrische sterkte en hogere thermische classificatie, rond de 90°C continu in de meeste normen, waardoor het de standaard is voor midden- en hoogspanningskabels. PE-kwaliteiten vormen de steunpilaar van de isolatie van communicatiekabels, en PP is in de automobielbedrading gegroeid vanwege de chemische bestendigheid en lage dichtheid.
De verwerking van XLPE vereist een gecontroleerd temperatuurprofiel en een waterbak na de matrijs om de smelttemperatuur snel te verlagen. Dat is de reden waarom XLPE-lijnen normaal gesproken een watertank-extruderconfiguratie gebruiken.
 XLPE/PE-kabelextruder met koelwatertank voor gecontroleerde verwerking Deze extruder is ontworpen voor XLPE- en PE-isolatie en bevat een watertank met meerdere secties voor snelle koeling en gelijkmatige dikte. Het pakt ongelijkmatige isolatie en langzame koeling aan en ondersteunt stabiele elektrische prestaties in stroom- en communicatiekabels. Bekijk Product →
Een praktisch selectieproces in vijf stappen
Deze workflow brengt inkoop- en procesengineering van een blanco pagina naar een gekwalificeerd cijfer zonder giswerk.
Stap 1 – Definieer de specificatie
Registreer spanningsklasse, geleidergrootte, continue thermische beoordeling, vlamvereiste en flexibiliteitsdoel. Dit vernauwt het polymeerveld onmiddellijk.
Stap 2 – Maak een shortlist van harsfamilies
PVC voor algemene omhulsels, XLPE voor stroomkabels, PE voor communicatie-isolatie en PP waar chemische bestendigheid of gewicht van belang zijn.
Stap 3 – Match MFI met schroeven en sterven
Hardmetaalsoorten met een lage MFI hebben een hoger motorkoppel nodig en een schroef die is ontworpen voor een hogere afschuiving; Hoog-MFI-kwaliteiten hebben een strakkere matrijstemperatuurcontrole nodig. Controleer de L/D-verhouding en de compressieverhouding.
Stap 4 – Voer een gecontroleerde proef uit
Werk op productiesnelheid en houtsmelttemperatuur, kopdruk en diametervariatie gedurende minimaal één uur. Een consistente band met een diameter van ±1 procent is een praktisch doel.
Stap 5 – Vergrendel het venster en controleer het aanbod
Leg de cilindertemperaturen, de schroefsnelheid en de uittrekverhouding vast in een gedocumenteerde procedure. Valideer tegen IEC 60502, UL 1581 of de relevante kabelstandaard.
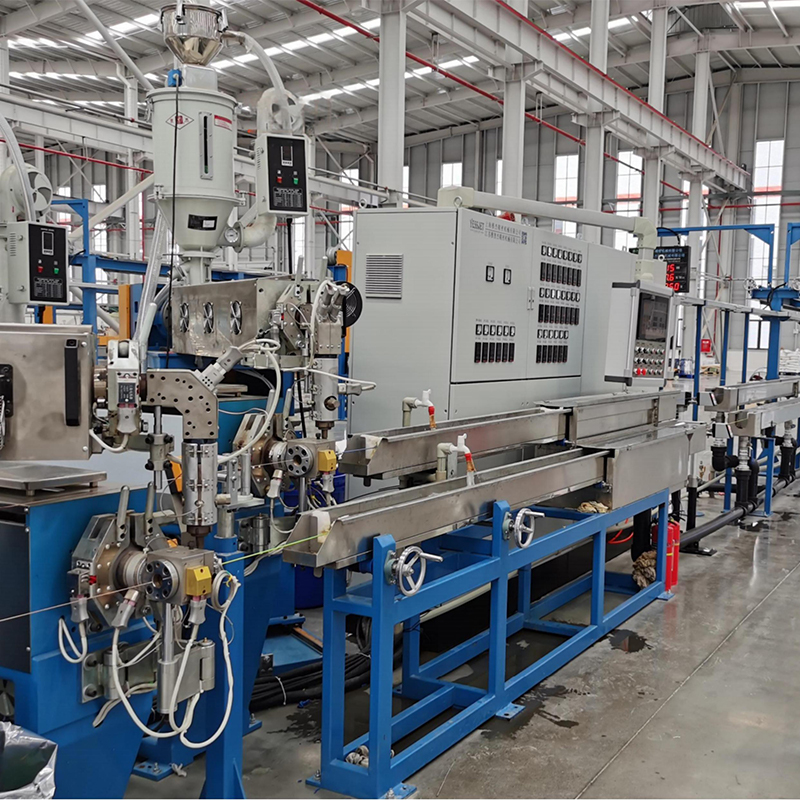
De apparatuur is de andere helft van het verhaal. Als u een nieuwe fabriek of een grote verbouwing plant, vermijdt een complete draad- en kabelextrusielijn met een bijpassende schroef, matrijs, koelgoot en opname de compatibiliteitsproblemen die optreden wanneer machines van verschillende leveranciers ter plaatse worden geassembleerd. De extrusielijn integreert deze fasen als één systeem.
 Geïntegreerde draad- en kabelextrusielijn met op elkaar afgestemde componenten Deze complete lijn integreert uitbetaling, rechttrekken, extrusie, koeling, printen en opname als één enkel systeem. Als u hiervoor kiest, vermijdt u compatibiliteitsproblemen bij het mixen van leveranciers, waardoor een betrouwbare werking voor nieuwe fabrieken of grote verbouwingen wordt gegarandeerd. Bekijk Product →
Onderhouds- en nalevingspraktijken die het niveau beschermen
Zodra een cijfer is gekwalificeerd, verschuiven de grootste risico's van selectie naar hantering en procesdiscipline.
Materiaalbehandeling en opslag
- Vochtbeheersing: Zelfs polymeren met een lage vochtopname ontwikkelen oppervlakteafwijkingen als ze in vochtige omstandigheden worden bewaard. Bewaar de verbindingen in de originele, afgesloten verpakking en gebruik een hopperdroger voor hygroscopische masterbatches en speciale verbindingen.
- Zuiveren tussen de klassen: Als u overschakelt van PVC naar PE of XLPE, kunnen er verkoolde resten achterblijven die uren later als zwarte stippen verschijnen. Gebruik een gedocumenteerde spoelvolgorde met een compatibel spoelmiddel.
- Opslaglimieten: Stapel de zakken van de vloer, houd de temperatuur in het magazijn onder de 30°C en gebruik first-in, first-out voorraadrotatie om boetes en agglomeratie te voorkomen.
Compliance en traceerbaarheid
- Beperkte stoffen: RoHS en REACH vereisen gedocumenteerde stofverklaringen van de leverancier van de verbindingen, met periodieke hertesten wanneer formuleringen veranderen.
- Vlam- en veiligheidsnormen: UL 1581, IEC 60332 en IEC 60754 definiëren vereisten voor vlamvoortplanting en halogeengehalte waaraan de gekozen extrusiekwaliteit moet voldoen voor bouw- en industriële kabels.
- Traceerbaarheid van batches: Registreer partijnummers van polymeren, masterbatchpartijen en extrusieparameters voor elke productierun, zodat een kwaliteitsincident kan worden herleid tot materiaal, machine en operator.
Materiaal van extrusiekwaliteit kan na de matrijs nog steeds kapot gaan door slechte behandeling. Een inconsistente spoelspanning schuurt over het oppervlak, en ruw palletiseren kan een voltooide haspel verpletteren of vervormen. Robotische palletiseersystemen voor het hanteren van kabelhaspels verklein dat risico door het heffen en stapelen te automatiseren met gecontroleerde, herhaalbare bewegingen. Het combineren van het juiste polymeer met een gedisciplineerde behandeling is wat een materiële beslissing omzet in een betrouwbare productie-output.