LANGUAGE
Een PVC-isolatielijn van 70 mm met een snelheid van 300 m/min produceert ongeveer 36 km geïsoleerde kern in een tijdsbestek van twee uur. Als de voltooide diameter gedurende tien minuten van dat venster 0,05 mm buiten de tolerantie van de klant afwijkt, worden enkele kilometers kern schroot, moet de opwikkelspoel opnieuw worden bewerkt en wordt de afwijking meestal aangetroffen bij de inkomende inspectie van de klant in plaats van op uw eigen vloer.
Extrusieprocescontrole is de reeks feedbacklussen die deze uitkomst voorkomt. Het houdt de smelttemperatuur, smeltdruk, schroefsnelheid, lijnsnelheid, diameter en spanning vast binnen gedefinieerde vensters, minuut na minuut, en registreert wat er beweegt als er iets misgaat.
Het korte antwoord: stabiliseer eerst de smelt, dan de afmeting en dan de spanning. Temperatuur- en drukstabiliteit bepalen of de wanddikte standhoudt; diameter- en capaciteitsfeedback beslissen of de tolerantie geldt; spanning en accumulatie beslissen of de lijn een omschakeling overleeft zonder te stoppen. Stem ze in die volgorde af, omdat elke lus de stroomafwaarts ervan verstoort.
Een lijn die de smeltdruk, de hete diameter, de wanddikte en de opnamespanning registreert met tussenpozen van één seconde, zal doorgaans binnen een week na gebruik laten zien waar de verliezen zitten, lang voordat een hardware-upgrade gerechtvaardigd is.
Vijf controlelussen die bepalen of de muur standhoudt
Procesbesturing op een extrusielijn is niet één controller. Het zijn vijf lussen die op elkaar inwerken, en die interactie maakt het werk moeilijk.
Thermisch profiel
Vijf tot zeven tonzones binnen 3 graden Celsius, diezone binnen 2 graden Celsius.
Smelt druk
Transducer vóór het zeefpakket, stabiliteit binnen 1 procent van het instelpunt.
Schroef- en lijnsnelheid
Het schroeftoerental is afgestemd op de lijnsnelheid, met een trekkracht van 1,4 tot 1,6 voor PVC-isolatie.
Dimensionale feedback
Lasermeter 6 tot 8 m van de matrijs, capaciteitsmeter voor wanddikte en excentriciteit.
Spanning en accumulatie
Danserpositie, opnamespanning in Newton en 30 tot 90 seconden opgeslagen lengte.
De smelttemperatuur is de langzaamste lus en wordt het vaakst op gevoel ingesteld. Op een typische isolatielijn verandert een afwijking van 5 graden C in de meetzone de viscositeit voldoende om de uiteindelijke diameter met 0,02 mm naar 0,04 mm te verschuiven bij constante schroefsnelheid. Thermokoppels moeten elk kwartaal worden gecontroleerd aan de hand van een referentie, omdat een sensor die een temperatuur van 4 graden Celsius laag aangeeft doorgaans wordt gecompenseerd door een operator die het instelpunt verhoogt en nooit meer terugbrengt.
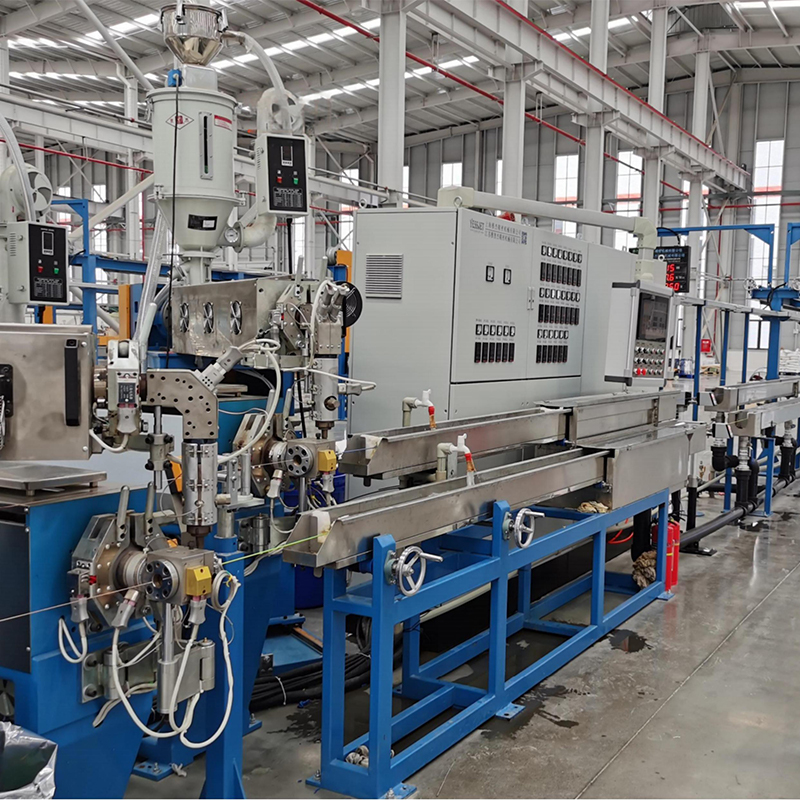
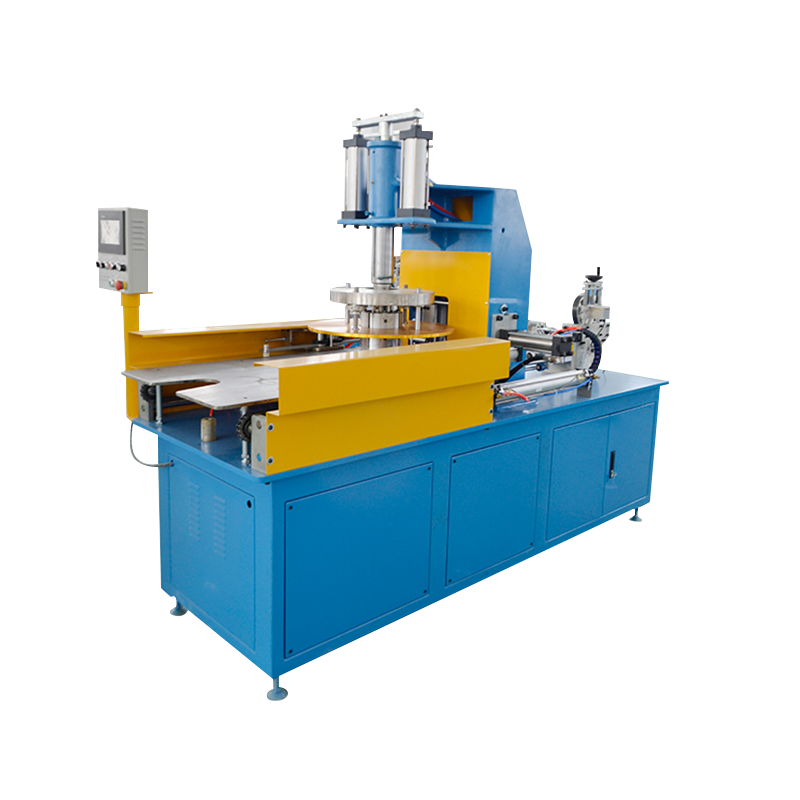
 Volautomatische PE PVC hoogwaardige kabelextruder De Full Auto PE PVC High-Perf Cable Extruder is een geïntegreerd productiesysteem dat is ontworpen om kabelfabrikanten te ondersteunen bij een efficiënte, uiterst nauwkeurige productie. Het sp... Bekijk Product →
De schroefgeometrie bepaalt hoeveel werk de temperatuurlus moet doen. Een op de compound afgestemde compressieverhouding produceert een vlak drukprofiel; een mismatch komt tot uiting in een stijgende kopdruk die door geen enkele PID-afstemming kan worden verwijderd. De conditie van het schermpakket hoort om dezelfde reden thuis in het controleplan: een gedeeltelijk geblokkeerd pakket verhoogt de hoofddruk en verandert de output met 2 tot 5 procent. De relatie tussen schroefontwerp, output en regelstabiliteit komt hierin aan bod hoog rendement extrudergeleider .
Diameter en wanddikte zijn waar controle zichtbaar wordt voor de klant. Een lasermeter die 6 tot 8 m van de matrijs is gemonteerd, geeft de warme diameter aan, die 8 tot 12 procent groter is dan de koude diameter op een PE-isolatielijn, dus de controller moet naar koude doelen werken terwijl de meter heet ziet. Spanning sluit de ketting: een opneemspanning die binnen een paar procent wordt gehouden, houdt de kern rond en voorkomt dat de bovenste lagen in de isolatie op de spoel bijten.
Handmatig, basis-PLC en Closed-Loop-besturing vergeleken
Er verschijnen drie besturingsarchitecturen op dezelfde werkvloer, en het verschil blijkt eerder uit cijfers dan uit brochures.
Controlebenadering
Wat is geregeld
Diameterafwijking
Opstartafval per wijziging
Omschakeltijd
Handmatig
Schroefsnelheid en opname worden op het oog en geluid ingesteld
/- 0,08 mm
120 tot 200 meter
25 tot 40 minuten
Basis-PLC, open lus
Setpoints vastgehouden, alleen alarmen, geen productfeedback
/- 0,04 mm
60 tot 100 meter
15 tot 25 minuten
Gesloten lus met meter- en spanningsfeedback
Diameter, wanddikte, smeltdruk en spanning worden traploos geregeld
/- 0,015 mm
20 tot 40 meter
8 tot 12 minuten
Tabel: indicatieve prestatiebanden voor een PVC-isolatielijn van 70 mm; werkelijke cijfers zijn afhankelijk van de samenstelling, het schroefontwerp en de opnameconfiguratie.
De vierde kolom is degene die betaalt. Door het opstartschroot van 150 m naar 30 m per omschakeling te verminderen, op een lijn die acht keer per week van product wisselt, wordt wekelijks ongeveer 960 m afgewerkte kern bespaard voordat enige verbetering van de stabiele opbrengst wordt meegerekend.
Verborgen statistieken: waar de verliezen feitelijk zitten
Diametergrafieken zien er vaak uitstekend uit, lang voordat een lijn echt onder controle is. Door een bredere reeks variabelen gedurende één run van 24 uur te loggen, wordt het verliesbeeld gewoonlijk opnieuw verdeeld.
Diameterafwijking
34%
34%
Spanningspieken
26%
26%
Smelt temperatuur
18%
18%
Slijtage van schroeven
12%
12%
Vocht
10%
10%
Elke oorzaak heeft een andere oplossing, en alleen de eerste wordt opgelost door een betere meter te kopen.
- De spanning stijgt bij het wisselen: de danser bereikt zijn reislimiet en de accu raakt leeg voordat de las klaar is. Opslag van 30 tot 90 seconden lijnsnelheid is een ontwerpbeslissing, geen winst voor de controller.
- Smelttemperatuur zoeken: meestal draait een koelventilator te hard of een verwarmingsband met slecht contact, zichtbaar als een oscillatie van 30 tot 60 seconden in de kopdruk.
- Slijtage van schroeven en cilinders: een grotere speling van 0,1 mm in het doseergedeelte kan de productie met 3 tot 6 procent verminderen en operators ertoe aanzetten de schroefsnelheid te verhogen, waardoor de smelttemperatuur stijgt.
- Materiaalvochtigheid: een paar honderd ppm vocht in PVC-compound creëert holtes die een diametermeter graag als goed product afleest.
Spanning is de lus die het vaakst open blijft op lijnen die anders moderne besturingen hebben, en het is de eerste plaats waar je moet kijken als schroot stijgt zonder enig diameteralarm.
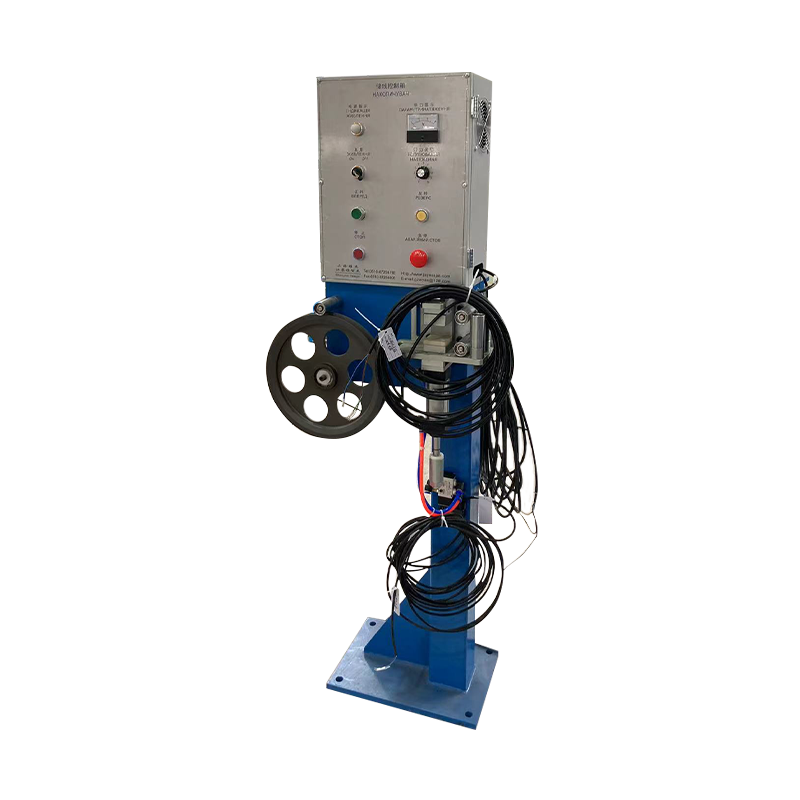
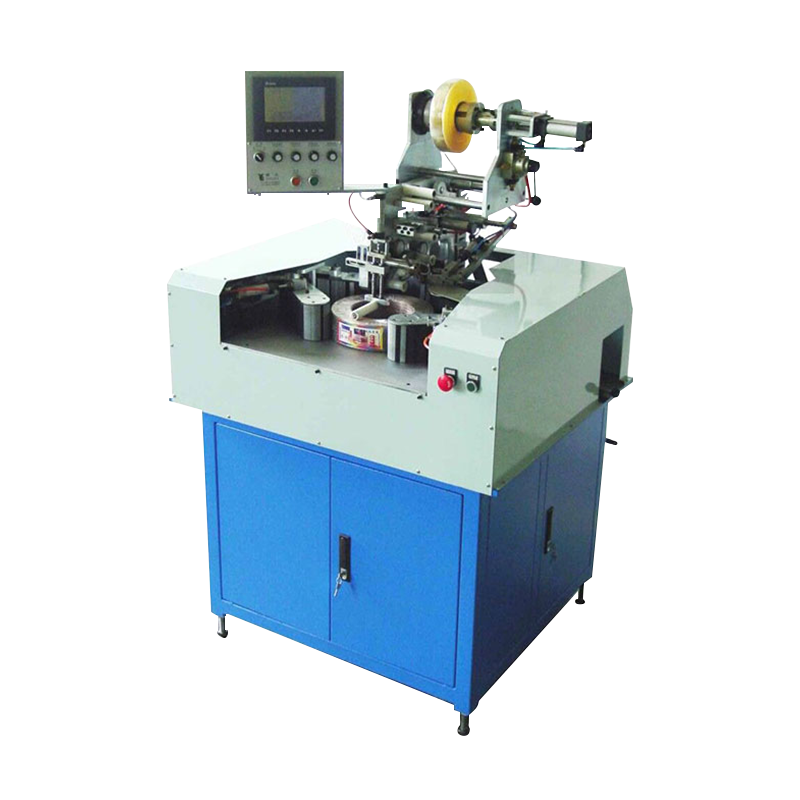
 Draadkabelspanningscontrolesystemen De Wire Cable Tension Control Systems zijn ontworpen voor een nauwkeurige regeling van de kabelspanning en zijn essentiële apparatuur voor kabelwikkelprocessen. De kernfunctie ligt in het re... Bekijk Product →
Waar controle-inspanningen het meeste opleveren, per kabeltype
Het rendement op controle-investeringen verschilt sterk per productfamilie, omdat de materiaalkosten, tolerantie en lijnsnelheid verschillen.
Voedingskabel, XLPE MV en LV - 38%
LAN en datacom - 26%
Bouwdraad, PVC en UPVC - 16%
Automotive- en elektronische draad - 12%
Specialiteiten en andere - 8%
XLPE-stroomkabel domineert het rendement omdat de wandtoleranties krap zijn, de compound duur is en een schrootkilometer vele malen kost wat een schrootkilometer PVC-bouwdraad kost. LAN-kabels komen op de tweede plaats omdat capaciteits- en excentriciteitslimieten niet alleen door de vaardigheid van de operator kunnen worden gehaald; een excentriciteitsplafond van 5 procent vereist continue meting en correctie. Bouwdraad is vergevingsgezinder wat betreft excentriciteit, maar loopt met een snelheid van 600 tot 1200 m/min, waarbij snelheidsregeling en opwikkelspanning bepalen of de spoel verkoopbaar is. De beloningen voor auto- en elektronische bedrading worden voornamelijk beheerst door herhaalbaarheid over vele korte runs.
Inbedrijfstellingsvolgorde: zes stappen die de instellingen vergrendelen
Een nieuwe of herbouwde lijn bereikt sneller een stabiele controle als de onderstaande volgorde wordt gevolgd, in plaats van alles in één keer af te stemmen.
Stap 1: Basislijn voordat u iets verandert
Smeltdruk van houtblokken, warme en koude diameter, wanddikte en opnamespanning met intervallen van één seconde voor een volledige dienst. Dit record is het enige betrouwbare bewijs dat een latere verandering heeft geholpen.
Stap 2: Monteer sensoren voor het proces, niet voor de kast
Plaats de lasermeter op 6 tot 8 m van de matrijs, zodat de smelt is neergedaald, houd de druktransducer vóór het zeefpakket en monteer de krachtcel op een plaats waar de wrijving van het web deze niet kan beïnvloeden.
Stap 3: Stem de loops in de juiste volgorde af
Eerst de temperatuur, dan de smeltdruk, dan de afmeting en dan de spanning. Door de spanning af te stemmen voordat de temperatuur stabiel is, wordt de oscillatie eenvoudigweg rond de lijn verplaatst.
Stap 4: Bouw een snelheidsverhoudingstabel
Registreer het schroeftoerental ten opzichte van de lijnsnelheid voor elke maat en samenstelling. Operators die uitgaan van een bekende verhouding bereiken in een derde van de tijd een verkoopbaar product.
Stap 5: Schrijf de omschakelingsroutine
Vul de accu, parkeer de danser halverwege, koppel hem en laat de opslag geleidelijk los. Het is de routine die ervoor zorgt dat de extruder blijft draaien terwijl de opname wisselt.
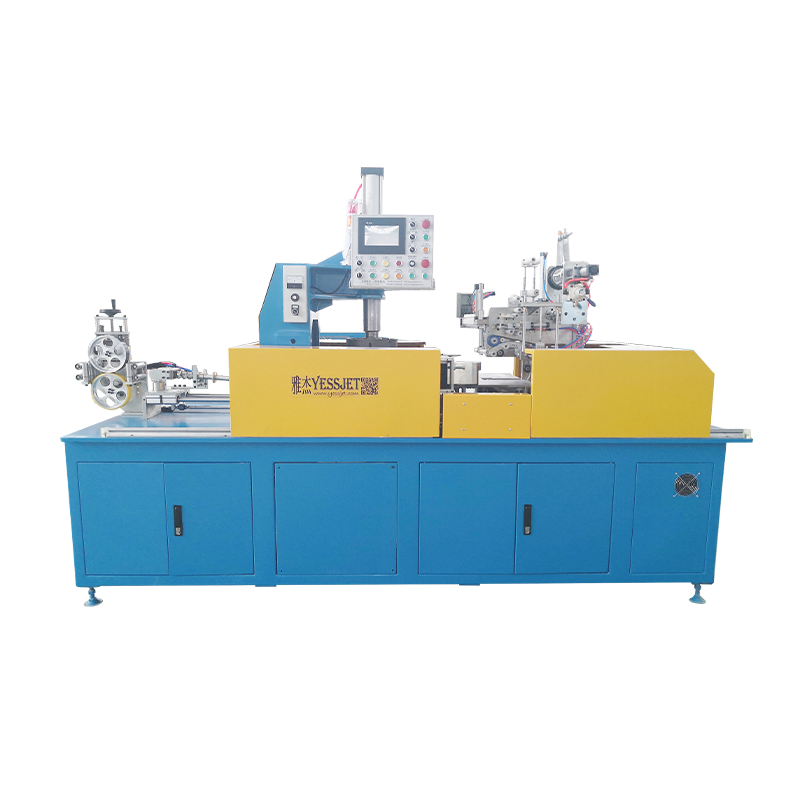
 Accumulator Dancer (kabelopbergrek) De Accumulator Dancer (kabelopslagrek) is een professioneel kabelbeheerapparaat dat is ontworpen om de kabelverwerkingsworkflows te optimaliseren. Verkrijgbaar in verticale en hori... Bekijk Product →
Stap 6: Schriftelijk overhandigen met limieten
Controlelimieten, alarmdrempels en de actie die elk alarm vereist, moeten op één blad aan de lijn staan, niet in een inbedrijfstellingsbestand.
Onderhoud, kalibratie en compliance
De controlekwaliteit gaat stilletjes achteruit. Een kalibratie- en inspectieplan zorgt ervoor dat de loops tussen revisies betrouwbaar blijven.
- Driemaandelijks verifiëren van thermokoppels ten opzichte van een referentie, met een tolerantie van 5 graden C.
- Maandelijks op nul zetten van de smeltdruktransducer en elke 12 maanden opnieuw kalibreren.
- Elke 6 maanden de laserdiametermeter controleren aan de hand van een traceerbare master.
- Jaarlijks kalibreren van de danserpositie en spanningsbelastingcellen.
- Meten van de schroef- en cilinderspeling elke 4.000 tot 6.000 draaiuren.
- Het bijhouden van controleparameterrecords per productielot, afhankelijk van de eisen van de klant en de standaard.
Compliance is grotendeels een documentatieoefening zodra de hardware goed is. Kabelnormen zoals IEC 60227, IEC 60502, UL 44, UL 83 en GB/T 5023 definiëren de afmetingen waaraan moet worden voldaan; het procescontrolesysteem levert het bewijs dat er op elke meter aan deze eisen is voldaan. Door de diameter- en wanddiktelogboeken per partij bij te houden, wordt een audit een dossierophaalactie in plaats van een hertest.
Veiligheid hoort in hetzelfde plan. Bewaking van roterende opnameapparatuur, onderling vergrendelde noodstops en gecontroleerde toegang tot de matrijskop tijdens het purgeren zijn geen optionele extra's op een lijn die 's nachts onbeheerd draait. Alarmlimieten moeten ook zo worden ingesteld dat operators reageren voordat er afval verschijnt, en niet nadat de spoel klaar is.
De controle van het extrusieproces kan het beste worden beoordeeld aan het einde van de lijn. Een extruder die een variabele kern aan de haspel overhandigt, heeft het probleem eenvoudigweg stroomafwaarts verplaatst, waar het een spanningsfout, een ovale spoel of een afgekeurde pallet wordt. Daarom moet de meting het product volgen: diameter en wanddikte bij de matrijs, spanning en lengte bij de opwikkelaar, en identiteit van de haspel op het punt waar robotpalletiseersystemen voor het hanteren van kabelhaspels overnemen.
Jiangsu Yessjet Precise Machinery bouwt extrusie-, oprol-, verpakkings- en palletiseerapparatuur als één verbonden lijn, wat in deze context van belang is. De lussen die de diameter bij de matrijs vasthouden en de lussen die de spanning op de haspel houden, moeten met elkaar in gedachten worden ontworpen, en een fabrikant die beide uiteinden van die ketting levert, kan ze op elkaar afstemmen in plaats van de een de schuld te geven van de ander.