LANGUAGE
Een kabelfabriek die de schroef op een stijve PVC-isolatielijn verving, bestelde ooit een compressieverhouding van 4,0, op basis van de redelijk klinkende logica dat meer compressie een beter smelten betekent. Binnen drie ploegendiensten stond de extruder te draaien, de smelttemperatuur was met ongeveer 18 °C gestegen en verschroeide stippen bereikten de matrijs. Er was niets kapot. De schroef comprimeerde een verbinding die al de smeltdichtheid had bereikt in de toevoerzone, en het extra werk kwam naar buiten als warmte.
Kort antwoord: compressieverhouding (CR) is het volume van de eerste toevoervlucht gedeeld door het volume van de laatste doseervlucht, wat bij een schroef met constante spoed bijna hetzelfde is als de toevoerkanaaldiepte gedeeld door de meetkanaaldiepte. Schroeven voor algemeen gebruik lopen tussen 2,0 en 4,0. Hard PVC zit normaal gesproken op 2,0-2,5, geplastificeerd PVC en HDPE op 2,5-3,5, PP op 3,0-3,5, en zwaar gevulde halogeenvrije verbindingen zijn doorgaans beter gediend met een mengsectie dan met een hoger getal.
De onderstaande secties laten zien hoe dat nummer is opgebouwd, wat het stilletjes op een kabellijn bestuurt en hoe je het kunt specificeren zonder een tweede schroef te bestellen.
Wat de compressieverhouding feitelijk meet
Een volschroefsschroef werkt in drie zones. De invoerzone houdt een diep, constant kanaal aan, zodat losse pellets naar binnen kunnen vallen en naar voren kunnen worden getransporteerd. De compressie- of overgangszone loopt taps toe, waardoor het vaste bed wordt gekanaliseerd en samengedrukt terwijl het smelt. De doseerzone keert terug naar een ondiepe, constante diepte, zodat de smelt de matrijs bereikt met een stabiele druk en een voorspelbare snelheid.
De compressieverhouding vergelijkt het eerste en het laatste van die volumes. Omdat de spoed en de vluchtbreedte bij een standaard volschroefsschroef constant blijven, valt de volumeverhouding uiteen in een diepteverhouding: CR = H1 / H2, waarbij H1 de diepte van het invoerkanaal is en H2 de diepte van het meetkanaal.
De fysieke taak achter het getal is dichtheid. Kabelcompoundpellets hebben een bulkdichtheid van grofweg 0,5 tot 0,7 g/cm3, terwijl hetzelfde polymeer als smelt in de buurt van 0,9 tot 1,3 g/cm3 ligt. Het materiaal zelf heeft daarom slechts een volumereductie van ongeveer 1,6 tot 2,2 nodig om een holtevrije smelt te worden. Compressie boven dat cijfer compenseert de lekstroom over de vluchtlanden, de druk die de matrijs nodig heeft, en de variatie van batch tot batch in hoe de voeding zich gedraagt.
Waar een naambordnummer misleidend kan zijn
Een diepteverhouding is alleen geldig bij constante spoed en constante vliegbreedte. Zodra de toonhoogte verandert, of er een barrièrevlucht of een mixer in Maddock-stijl wordt toegevoegd, moet de echte verhouding uit de werkelijke kanaalvolumes komen. Bij schroeven met variabele spoed kan een snelle diepteverhouding de effectieve CR met 10 tot 15 procent overschatten, wat voldoende is om een PVC-schroef uit zijn veilige venster te duwen. Kabelextruders worden daarom gespecificeerd per compound in plaats van per vatgrootte en op de schroeftekening moet vermeld worden welke berekeningsmethode gebruikt is.
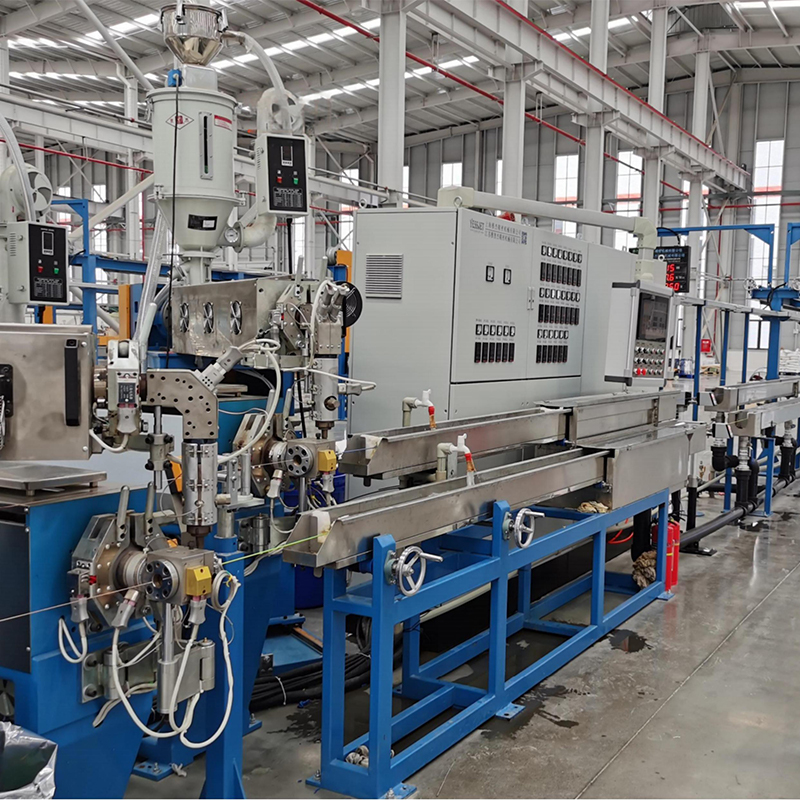
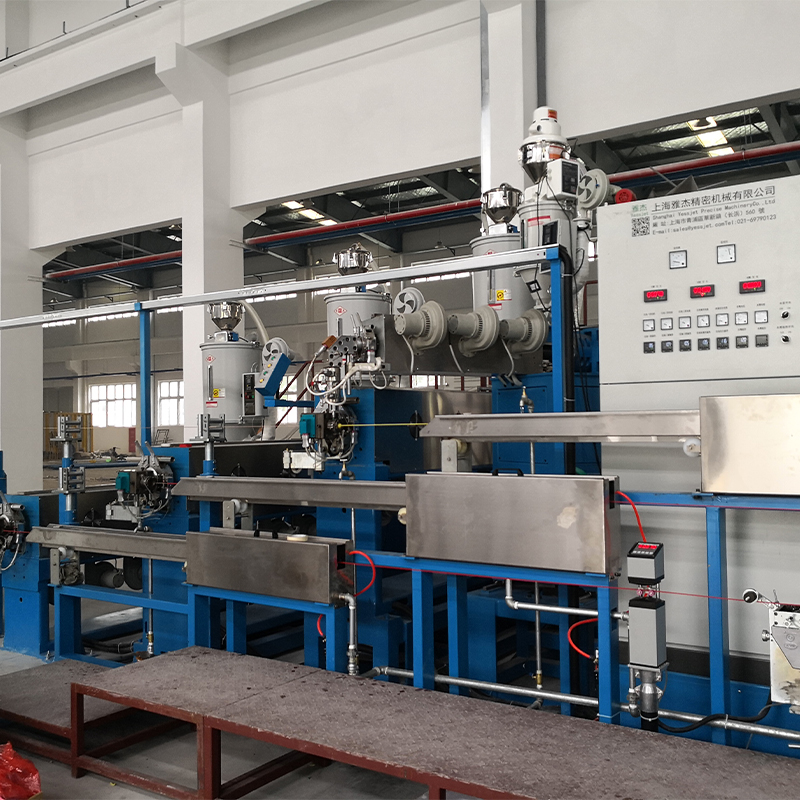 Hoog rendement PP PVC PE kabelextruder Als multifunctioneel kernapparaat voor kabelproductie is de High-Eff PP PVC PE-kabelextruder ontworpen voor energiebesparende extrusie met hoog rendement van isolatielagen... Bekijk Product →
De verhouding afstemmen op de compound die u gebruikt
Kabelverbindingen zijn niet uitwisselbaar, en de compressieverhouding is waar dat verschil mechanisch wordt. Drie variabelen bepalen de keuze: hoe ver de bulkdichtheid daalt als het materiaal smelt, hoeveel schuifwarmte het polymeer tolereert en hoe schurend de formulering is.
Hard en geplastificeerd PVC
Ongeplastificeerd PVC is het meest schuifgevoelige materiaal op een kabellijn en loopt normaal gesproken op 2,0-2,5 met een lange, zachte overgang. Een hogere verhouding creëert lokale hotspots die waterstofchloride vrijgeven en brandplekken achterlaten in een dunne isolatiemuur. Flexibel PVC tolereert 2,5-3,0, hoewel vluchtige weekmakers de voedingszone de moeite van het bekijken waard maken.
PE, HDPE en PP
Polyolefinen hebben een hogere smeltviscositeit en een schoner smeltgedrag, zodat ze zonder klachten 2,8-3,5 accepteren. HDPE-mantelschroeven combineren deze verhouding vaak met een diep voedingsgedeelte en een L/D van 25:1 tot 30:1, zodat de lijn hard kan lopen terwijl de smelt homogeen blijft.
XLPE en verknoopbare verbindingen
Peroxide-uitgehard XLPE is een speciaal geval. Het verknopingsmiddel is gevoelig voor verblijftijd en temperatuur, dus de schroef moet druk opbouwen zonder schuifwarmte in de smelt te dumpen. Een verhouding van bijna 2,3-3,0, een soepele overgang en een strakke temperatuurcontrole zijn belangrijker dan de ruwe output. Verbindingen die al dicht bij de vooruithardingsdrempel liggen, vertonen gels en klontjes in plaats van een zuivere smelt.
Gevulde, vlamvertragende en halogeenvrije verbindingen
Een hoge vulstofbelasting verhoogt de bulkdichtheid, vermindert de volumeverandering die de schroef moet creëren en draagt tegelijkertijd de vleugels. Een verhouding van 2,5-3,5 gecombineerd met een barrière- of dispersieve mengsectie verslaat het getal simpelweg hoger.
De combinatie van schroef en vat in deze families volgt een redelijk voorspelbaar patroon; dit gids voor hoogefficiënte PP-, PVC- en PE-extrusie behandelt de combinaties in meer detail.
Vergelijking van typische kabelextrusieschroefconfiguraties
De onderstaande vergelijking geeft een overzicht van de Windows-kabelextruderbouwers waarmee ze het vaakst werken. Beschouw de cijfers als uitgangspunt voor een offerte in plaats van als universele constanten, omdat leveranciers van samenstellingen formuleringen herzien en de bulkdichtheid met hen meebeweegt.
Typische compressieverhoudingsvensters voor gewone kabelverbindingen; bevestig de uiteindelijke geometrie aan de hand van het huidige samengestelde gegevensblad voordat u bestelt.
Wat het typeplaatje niet aangeeft
Twee schroeven met dezelfde verhouding kunnen zich in niets hetzelfde gedragen, omdat de lijn eerder op energie en druk reageert dan op geometrie alleen. Wanneer CR te laag is, bereikt het vaste bed de meetzone slechts gedeeltelijk gesmolten en de uitvoer schommelt naarmate niet-gesmolten fragmenten de matrijs passeren. Wanneer deze te hoog is, keert dezelfde instabiliteit terug vanuit de tegenovergestelde richting als de smelttemperatuur en het koppel stijgen.
De wanddikte van de isolatie is de snelste indicator voor beide problemen. Het onderstaande diagram geeft een PE-mantelschroef van 65 mm weer die over een reeks compressieverhoudingen loopt; de waarden tonen de vorm van het effect in plaats van een specificatie voor een bepaalde lijn.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Achter die curve zitten drie statistieken. De stabiliteit van de smeltdruk komt op de eerste plaats: een fluctuatie van meer dan ongeveer één procent bij de matrijs komt tot uiting in de spreiding van de wanddikte. Specifieke energie komt op de tweede plaats: compressie die nuttig smeltwerk doet, houdt het aantal kilowattuur per kilogram stabiel, terwijl compressie die alleen maar schuifkracht genereert het cijfer omhoog stuwt. Op de derde plaats komt schroefslijtage, omdat een versleten doseerflens de effectieve verhouding over een jaar productie stilletjes verhoogt.
Waar de compressieverhouding het meeste gewicht draagt
Elke extrusieschroef heeft een compressieverhouding, maar het aantal domineert de specificatiebeslissingen in sommige kabelsegmenten veel meer dan in andere.
- 36% PVC-isolatie en ommanteling
- 24% PE- en halogeenvrije ommanteling
- 22% XLPE-voedingskabelisolatie
- 18% LAN- en datakabel
Het patroon volgt de samengestelde gevoeligheid in plaats van het kabelvolume. PVC neemt het grootste aandeel in omdat het verwerkingsvenster smal is en een verkeerde verhouding onmiddellijk tot uiting komt in verkleuringen of oppervlaktedefecten. PE en halogeenvrije omhulsels volgen, veroorzaakt door slijtage en dispersie in plaats van hittegevoeligheid. XLPE-voedingskabelschroeven zijn conservatief gespecificeerd omdat de verknopingschemie het plafond bepaalt. LAN- en datakabels, met dunne wanden en krappe capaciteitsdoelstellingen, zijn vooral afhankelijk van drukstabiliteit.
Voor XLPE- en PE-mantelwerkzaamheden is een gespecificeerde schroef met bijbehorende koelinrichting doorgaans het veiligere uitgangspunt.
 XLPE PE-kabelextruder met koelwatertank Deze XLPE PE-kabelextruder met watertank is ontworpen voor de extrusie en koeling van XLPE- en PE-geïsoleerde kabels, waarbij een uiterst nauwkeurige enkelschroefsextruder is geïntegreerd, die... Bekijk Product →
Selectieworkflow: van samengestelde gegevens tot schroefvolgorde
Zes stappen zetten samengestelde gegevens om in een bruikbare schroefspecificatie.
- Vraag de compoundleverancier naar de bulkdichtheid, smeltdichtheid, smeltstroomsnelheid en het aanbevolen verwerkingsbereik. De bulk-tot-smeltdichtheidsverhouding vormt de basis voor een verstandige compressieverhouding.
- Definieer het product vóór de machine: isolatie of mantel, wanddikte, tolerantieband, geleidergrootte en de lijnsnelheid die u wilt gebruiken.
- Herstel eerst L/D en uitvoer. De compressieverhouding volgt uit de diepte van het invoer- en meetkanaal, dus als u deze op zichzelf neemt, wordt een compromis elders gedwongen.
- Controleer de overgangslengte en afschuifsnelheid, niet alleen de verhouding. Een ratio van 2,8 verspreid over een lange transitie gedraagt zich heel anders dan dezelfde ratio geconcentreerd in drie vluchten.
- Bepaal of de compound een barrièrevlucht, een Maddock-sectie of een pinmixer nodig heeft; gevulde en sterk gekleurde verbindingen profiteren vaak meer van dispersie dan van compressie.
- Bevestig de steek, vluchtbreedte, kastdiepte, slijtagetoeslag en de berekeningsmethode op de tekening en ontvang de effectieve compressieverhouding schriftelijk.
Zodra de schroefgeometrie vastligt, moet de rest van de lijn hiermee overeenkomen. Koellengte, opnamespanning, accumulatorcapaciteit en oprolsnelheid volgen allemaal uit een stabiele smeltproductie.
 Draad- en kabelextrusielijn Kenmerken 1. Import van vaten en schroeven uit Taiwan met hoge extrudeercapaciteit. 2. Verschillende soorten plastic materiaal kunnen hun eigen vat en schroef kiezen.EX: PVC, PE, ... Bekijk Product →
Opmerkingen over slijtage, onderhoud en naleving
Een schroef is een onderdeel dat aan slijtage onderhevig is en de compressieverhouding ervan varieert. Genitreerde vluchten verliezen hulsdiepte ten opzichte van gevulde verbindingen, en zodra het meetkanaal een paar tienden van een millimeter dieper wordt, daalt de effectieve verhouding en verandert het smeltgedrag mee. Lijnen die stabiel waren bij de inbedrijfstelling beginnen spreiding in de wanddikte te vertonen, en de oorzaak ligt vaak bij de schroef en niet bij de verbinding.
- Meet de buitendiameter van de vlucht en de kanaaldiepte bij elke jaarlijkse uitschakeling en vergelijk de meetwaarden met de originele tekening.
- Volg specifieke energie per kilogram; een langzame opwaartse trend is een van de eerste tekenen van slijtage en van een veranderende compressieverhouding.
- Houd de gegevens van de schroeftekeningen, de materiaalkwaliteit en de warmtebehandeling bij elkaar, zodat een vervanging kan worden aangeboden zonder dat er opnieuw hoeft te worden ontworpen.
- Controleer het verwarmingsprofiel van het vat en eventuele schroefkoeling opnieuw wanneer de verbinding verandert; beide kunnen bescheiden geometrielimieten compenseren zonder een nieuwe schroef.
De uptime is ook afhankelijk van de bufferende schroefuitgang stroomafwaarts. Accumulator- en dansersystemen voor continue extrusielijnen Houd het materiaal vast tijdens het wisselen van de haspel, zodat de extruder nooit hoeft te stoppen, waardoor de smeltgeschiedenis consistent blijft van de eerste tot de laatste meter.
De compressieverhouding is één getal dat bepaalt waar een schroef zijn smeltwerk doet. Pas het aan de dichtheidsverandering en schuiftolerantie van de verbinding aan, houd de overgang lang genoeg om te smelten zonder te verschroeien, en verifieer echte kanaalvolumes in plaats van te vertrouwen op een diepteverhouding uit een tekening. Op een kabellijn is dat meestal het verschil tussen een stabiele isolatiemuur en een week schroot.