LANGUAGE
Om 06:40 uur stopte de lijn. Een PVC-extruder van 90 mm die elf uur lang 2,5 vierkante mm bouwdraad met een snelheid van 780 m/min had laten lopen, werd uitgeschakeld vanwege een storing in de verwarmingssnelheid: zone 3 hield 163 °C vast tegen een instelpunt van 175 °C, en elke herstart eindigde vier minuten later in dezelfde uitschakeling. De bemanning verving eerst de verwarmingsband. Er veranderde niets. De echte fout was een twaalf jaar oud thermokoppel met een losse krimp, waarbij de temperatuur 11 °C laag was.
De korte versie: "Verwarmingsextruder verwarmt niet met de verwachte snelheid" is een hellingstest, geen temperatuuralarm. De controller vergelijkt hoe snel een zone opwarmt met hoe snel deze zou moeten opwarmen, en schakelt uit wanneer de gemeten helling onder de geconfigureerde vloer komt. Op kabelextrusielijnen zijn de meeste van deze gebeurtenissen terug te voeren op meet- of stroomschakelfouten en niet op een dood element. Het testen van de sensor voordat de verwarming wordt aangeraakt, bespaart dus de meeste tijd.
Aan dat onderscheid hangt een prijskaartje. Een verkeerde verwarmingsdiagnose kost één band, één uur en een gesloopte haspel. Een gemiste bedradingsfout leidt tot herhaalde uitval, omdat een los thermokoppel weer gaat drijven zodra de loop de bedrijfstemperatuur bereikt en de geleiders uitzetten.
Wat de verwarmingstariefcontrole echt vergelijkt
De controle is een zelftest binnen de temperatuurlus. De controller meet elke halve seconde tot één seconde de zonetemperatuur, houdt een korte rollende buffer aan en berekent de helling in graden per seconde. Tijdens het opwarmen verwacht hij een minimale helling; Als de gemeten helling gedurende het hele raam onder die vloer blijft, wordt de stroom van de verwarming uitgeschakeld en wordt de fout gerapporteerd. Twee instellingen bepalen de gevoeligheid: de vensterlengte, gewoonlijk 10 tot 20 seconden, en de minimaal aanvaardbare versterking. Verbreed het venster te ver en er schuilt een echte elementfout in; vernauw het te ver en bij normale overschrijding wordt het alarm geactiveerd.
Omdat de test alleen naar de helling kijkt, produceren drie zeer verschillende fouten exact dezelfde melding op de HMI.
Warmte-inbreng verloren
Een open verwarmingselement, een doorgebrande halfgeleiderzekering, een solid-state relais dat niet meer geleidt, contactpunten met putjes, een geactiveerde thermische beveiliging of een zone die te klein was voor de doorvoer vanaf de dag dat deze werd geïnstalleerd.
Warmte gaat te snel weg
Een koelventilator die nog draait tijdens het opwarmen, een waterlek in de mantel, een open matrijskop, een grote koude thermische massa of een fabrieksdeur die in de winter openstaat. De verwarming is prima; de lading niet.
De meting klopt niet
Thermokoppeldrift, omgekeerde polariteit, het verkeerde sensortype geselecteerd in de parameters, een losse krimp, een beschadigde compensatiekabel of een aan beide uiteinden geaarde afscherming. Het vat is heet; het signaal is dat niet.
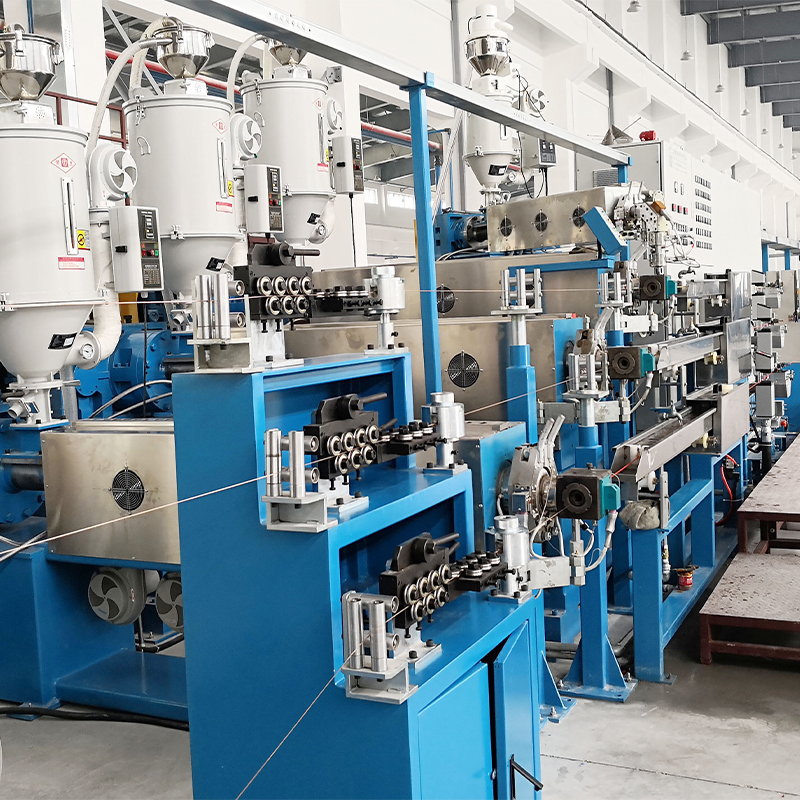
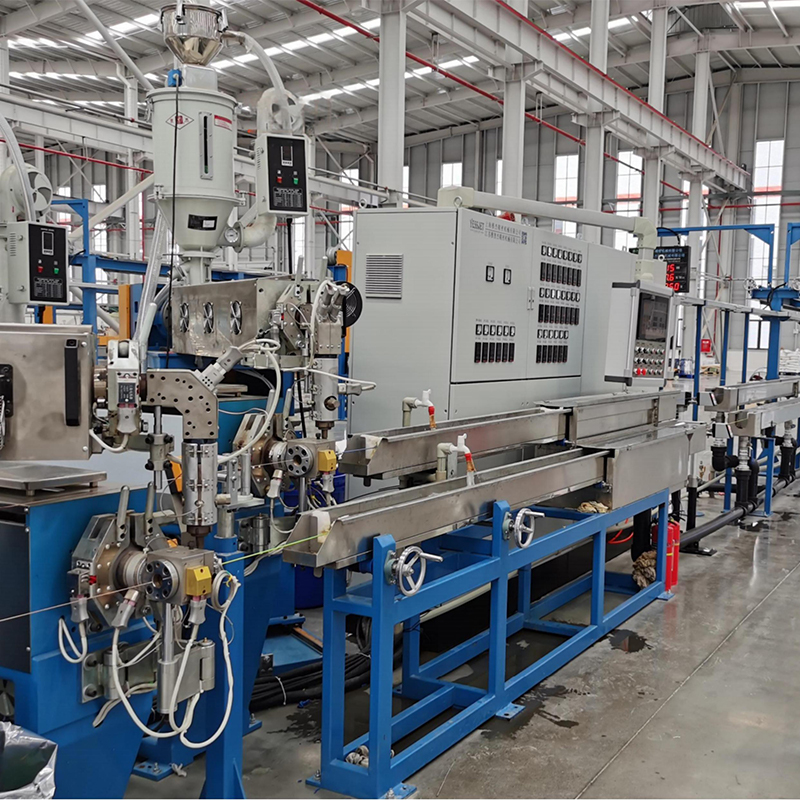
Een vat met vijf zones maakt isolatie eenvoudig. Op machines zoals de volautomatische PE/PVC-kabelextruder met hoge prestaties heeft elke zone zijn eigen thermokoppel en zijn eigen hellingsvenster, zodat één losse terminal verschijnt als een enkele zone die zich misdraagt, terwijl de buren stabiel blijven.
 Volautomatische PE PVC hoogwaardige kabelextruder Geïntegreerd PE/PVC-extrusiesysteem met PLC-besturing en temperatuurbewaking in meerdere zones voor een stabiele, uiterst nauwkeurige productie van kabelisolatie. Bekijk Product →
Verborgen indicatoren: welke fout domineert in echte servicerecords
Over honderden geregistreerde gebeurtenissen op PVC-, PE- en XLPE-lijnen is de verdeling scheef. Het onderstaande diagram is afkomstig van onderhoudstickets waarbij de hoofdoorzaak werd bevestigd door metingen in plaats van te vermoeden.
38%-sensor
22% relais
18% element
12% Instellingen
10% koeling
De meetemmer domineert omdat thermokoppels langzaam falen. Een type K-verbinding oxideert en de fout neemt jaarlijks met twee of drie graden toe, onzichtbaar op een stabiele lijn, maar fataal zodra een hellingsvenster wordt aangedraaid of een nieuw materiaal heter wordt.
De tweede emmer is stroomschakeling. Solid-state relais falen meestal gedeeltelijk: het apparaat geleidt nog steeds, maar met een hogere aan-weerstand, zodat de zone opwarmt met ongeveer 60 procent van de normale helling. Hij voldoet aan de controle bij 120 °C en faalt bij 170 °C. Daarom verschijnt het alarm vaak pas in de laatste zone of tijdens een koude ochtendstart.
Sensor- en verwarmingscombinaties: gemeten compromissen
Selectie komt meestal neer op responstijd ten opzichte van stabiliteit. Een langzame sensor binnen een korte-hellingsvenster geeft dezelfde fout weer, zelfs als de verwarming volkomen gezond is.
Let op: dit zijn representatieve waarden gemeten vanaf een koude start op een vat van 90 mm; echte toleranties verschuiven met de cilindermassa, de omgevingstemperatuur en de inbrengdiepte van de sensor.
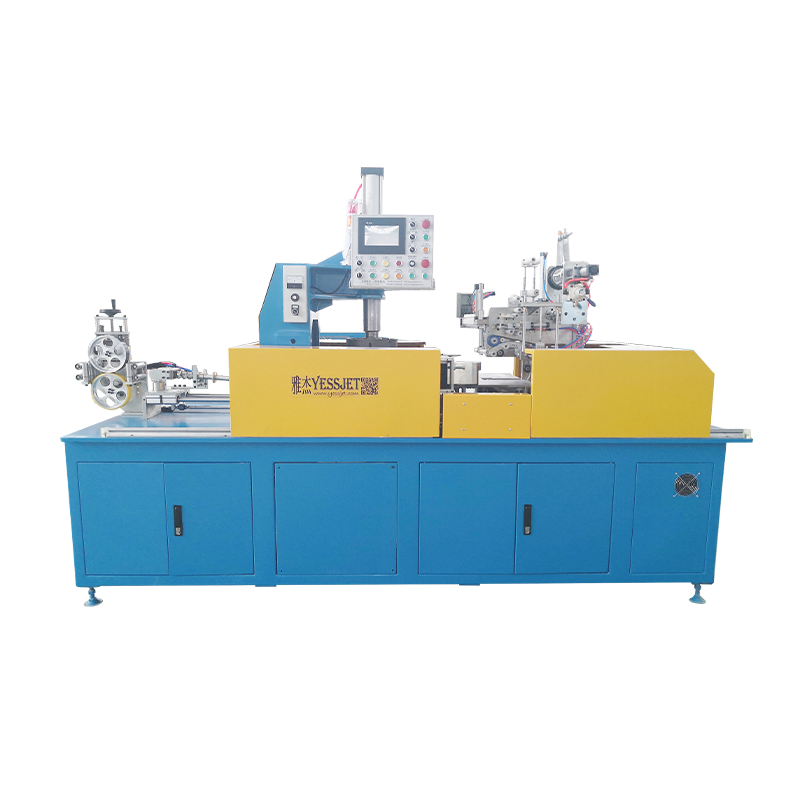
Op lijnen met een hoog rendement wordt de beslissing doorgaans bepaald door de doorvoercapaciteit en niet door het alarm. De selectie van verwarmingsbanden en elementen voor deze machines wordt in deze handleiding gedetailleerder besproken hoog rendement PP/PVC/PE kabelextruders .
Waar hellingsfouten zich ophopen in kabelproducten
De productmix op de fabrieksvloer verandert welke fout het eerst verschijnt. Dunne isolatie op datakabels reageert op een fout van twee graden, terwijl een dikke XLPE-wand veel meer absorbeert voordat het defect zichtbaar wordt.
- PVC-bouwdraad: 34 procent
- XLPE-voedingskabel: 26 procent
- LAN en datakabel: 18 procent
- Automotive- en elektronische draad: 14 procent
- Overige en speciale verbindingen: 8 procent
De eerste twee plakjes gedragen zich anders. PVC-bouwdraad loopt bij lagere smelttemperaturen, waarbij type J-sensoren domineren en vocht in de aansluitkop de gebruikelijke boosdoener is. De XLPE-voedingskabel wordt heter en wordt onmiddellijk na de matrijs geblust, dus een storing in de hittesnelheid verstoort daar ook het koelprofiel dat de kristalliniteit van de isolatie veroorzaakt.
 XLPE PE-kabelextruder met koelwatertank Integreert extrusie met enkele schroef, temperatuurgecontroleerde verwarming en watertank met meerdere secties voor continue XLPE/PE-kabelisolatie met stabiele koeling en diktecontrole. Bekijk Product →
Een reparatiereeks in vijf stappen en wat elke stap kost
Werk in deze volgorde en de meeste fouten worden binnen veertig minuten gevonden, zonder ook maar één verwarmingsband te openen.
- Bewijs de lezing. Klem een gekalibreerde meter op de aansluitkop en vergelijk deze met de HMI. Een verschil van tien graden of meer wijst op de sensor of de bedrading ervan, niet op het element.
- Controleer het stroompad. Meet de stroomsterkte op elk been tijdens de warming-up. Een gezonde zone trekt een stabiele stroom; een defect relais geeft een stroom aan die afneemt naarmate de zone warmer wordt.
- Controleer het warmteverlies. Ventilator draait tijdens het opwarmen, kop open, water lekt in de jas, vat koud, deur open.
- Controleer de parameters. Sensortype, hellingsvenster, minimale versterking en PID-limieten. Een controller die van een andere machine wordt ingewisseld, heeft vaak een ander sensortype in de configuratie.
- Stroomafwaarts opnieuw afstemmen. Na een sensorverandering verschuift de smelttemperatuur enigszins, dus controleer de spanning en diameter voordat u de haspel loslaat.
Die laatste stap is de stap die de meeste bemanningen overslaan. Zodra de warmte-inbreng stabiel is, daalt de smeltviscositeit en moet de stroomafwaartse trekkracht constant blijven bij elke snelheidsverandering, en dat is precies waarvoor een speciaal spanningscontrolesysteem is gebouwd.
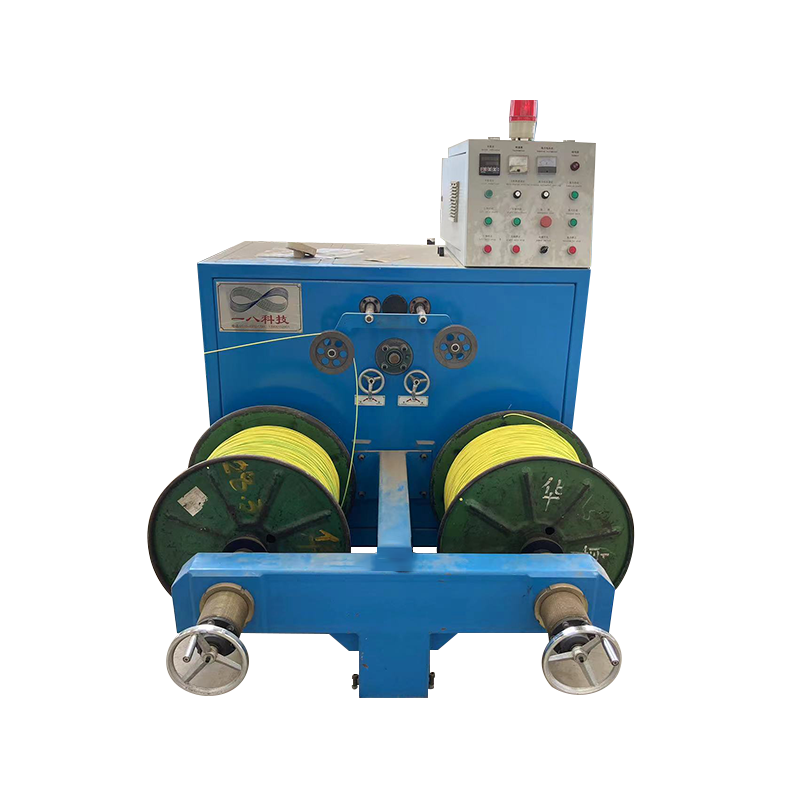
 Draadkabelspanningscontrolesysteem voor stabiele wikkeling Accessoire voor realtime spanningsregeling voor het oprollen van kabels, helpt uitrekken of losse haspels te voorkomen en zorgt voor een consistente stroomafwaartse trekkracht tijdens snelheidsveranderingen. Bekijk Product →
Reactieve reparatie
Eén ongepland uur op een lijn van 90 mm plus één gesloopte haspel, elke vier tot zes weken herhaald terwijl de driftsensor in bedrijf blijft. De kosten zitten verborgen in het herstartafval, niet in het reserveonderdeel.
Gepland programma
Jaarlijkse kalibratie, een maandelijkse infraroodscan en reserve thermokoppels en banden op de plank. Storingen worden ontdekt bij geplande stops, terwijl een reparatieperiode van twee uur niets kost.
Onderhoudsintervallen en records die een audit overleven
Een hellingfout is een symptoom dat routinematige aandacht beloont. Deze intervallen dekken het merendeel van de geregistreerde storingen bij kabelextrusieapparatuur.
- Maandelijks: infraroodscan van klemmenblokken en relaisverbindingen op belaste zones, op zoek naar een stijging boven de omringende basislijn.
- Driemaandelijks: controle van het koppel van de aansluitingen van de verwarmingsband volgens de gegevens van de fabrikant, omdat thermische cycli ze gestaag losser maken.
- Jaarlijks: driepuntskalibratie van elk zonethermokoppel en vervanging van alles dat meer dan drie graden afwijkt.
- Jaarlijks: triptest van de thermische beveiliging en verificatie dat de oververhittingsbeveiliging onafhankelijk van de regelkring werkt.
- Continu: registreer de huidige handtekeningen van de zone, zodat een drifttrend zichtbaar is weken voordat deze een shutdown wordt.
De compliance-kant is belangrijker dan de meeste operators verwachten. Machines die naar Europa of Noord-Amerika worden verzonden, moeten aantonen dat de veiligheidsbegrenzer onafhankelijk is van het controlethermokoppel, en dat testrapporten op verzoek kunnen worden overgelegd. Kalibratiebladen, datums voor vervanging van elementen en uitgesneden testlogboeken zijn het bewijsmateriaal, en ze zijn goedkoop om te bewaren als de gewoonte begint wanneer de machine wordt geïnstalleerd.
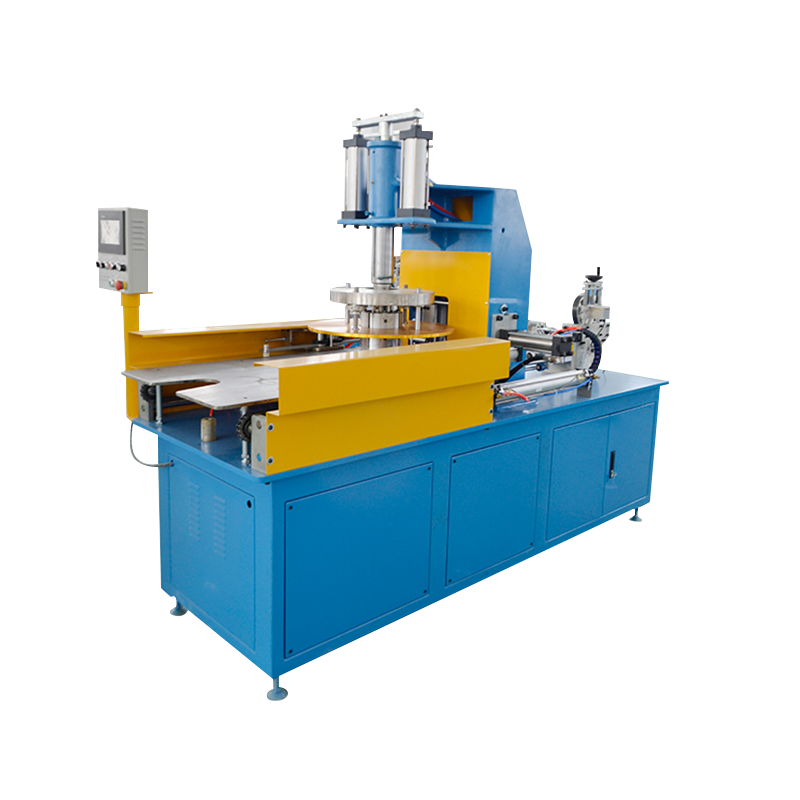
Als de lijn echt niet kan stoppen voor een sensorwissel, koopt een opslagaccumulator de paar minuten die nodig zijn om een terminalkop te openen terwijl de extruder blijft draaien: accumulator- en dansersystemen voor continue extrusielijnen voldoende materiaal bevatten om een korte onderbreking te overbruggen zonder een koude herstart.
Behandel "de extruder van de verwarming verwarmt niet op de verwachte snelheid" eerst als een meetvraag, als tweede een vraag over het vermogen en als laatste een vraag over de verwarming. Die volgorde komt overeen met waar de fouten daadwerkelijk voorkomen, en verandert een lijnonderbreking van vier uur in een controle van veertig minuten.