LANGUAGE
Een kabelfabriek voert een mantelopdracht uit op lineair polyethyleen met lage dichtheid met een tonprofiel dat overblijft na een LDPE-bestelling. Binnen een half uur is de smeltdruk gestegen, ziet het oppervlak er wazig uit en begint de vonkentester fouten te registreren. Er is niets aan de lijn kapot. De hars smelt eenvoudigweg bij een andere temperatuur dan waarvoor het profiel is geschreven.
Kort gezegd: het LLDPE-smeltpunt is ongeveer 120 tot 128 °C als DSC-piek, ongeveer 10 tot 15 °C boven LDPE en 8 tot 12 °C onder HDPE. Het smelten begint bij 105 tot 112 °C en eindigt bij ongeveer 130 °C. Dat bereik, geen enkel cijfer, bepaalt de temperatuur van de toevoerzone, de verwachte smeltdruk en hoeveel ongesmolten gel in de isolatiemuur kan overleven.
In de onderstaande paragrafen wordt besproken waar het getal vandaan komt, hoe de comonomeerkeuze het verschuift en hoe je het kunt omzetten in vatinstellingen, spanningscontrole en regels voor inkomende inspectie die stand houden op een lopende lijn.
Wat het LLDPE-smeltpunt eigenlijk is
Differentiële scanningcalorimetrie rapporteert het smelten als een curve, niet als een punt. Bij de tweede verwarmingsrun vertoont een standaard LLDPE een geëxtrapoleerd begin nabij 105 tot 112 °C, een piek tussen 120 en 128 °C, en een terugkeer naar de basislijn bij 128 tot 135 °C. Leveranciers noemen de piek omdat deze zich goed herhaalt van laboratorium tot laboratorium, maar het begin is het cijfer dat ertoe doet wanneer een bevoorradingszone wordt ingesteld.
DSC-piek, tweede heat
120 tot 128 °C voor gewone buteen-, hexeen- en octeenkwaliteiten bij 10 °C/min, volgens ASTM D3418 of ISO 11357-3.
Begin van het smelten
105 tot 112 °C. Het gedeeltelijk smelten begint hier, dus dit is het getal dat u moet respecteren bij het schrijven van een vatprofiel.
Vicat verwekingspunt
88 tot 100 °C. Het beschrijft de stijfheid onder belasting, niet het smelten, en het gebruik ervan als smeltinstelpunt veroorzaakt pieken.
Praktische smelttemperatuur
190 tot 220 °C bij de matrijs, ruwweg 60 tot 90 °C boven de piek, zodat het polymeer volledig gesmolten en homogeen is.
De dichtheid verplaatst de piek voorspelbaar. Kwaliteiten tussen 0,915 en 0,922 g/cm³, die worden gebruikt voor flexibele film- en kabelmantels, smelten rond de 120 tot 123 °C. Kwaliteiten tussen 0,926 en 0,940 g/cm³ duwen de piek naar 126 tot 130 °C en gedragen zich dichter bij HDPE in de compressiezone.
Waarom LLDPE boven LDPE smelt
Het verschil komt voort uit vertakkende architectuur. LDPE wordt onder hoge druk geproduceerd en draagt lange ketentakken op de ruggengraat. Deze takken zijn te omvangrijk om het kristalrooster binnen te dringen, dus onderbreken ze de kristalgroei en houden ze de kristalliniteit op ongeveer 35 tot 45 procent. LLDPE wordt geproduceerd met een coördinatiekatalysator, zodat de ruggengraat lineair blijft en er slechts korte takken van twee tot zes koolstofatomen aan hangen. Korte takken zijn ook uitgesloten van het rooster, maar de lineaire segmenten daartussen vouwen veel efficiënter tot lamellen. De kristalliniteit stijgt tot ongeveer 45 tot 55 procent, en de smeltpiek stijgt mee.
De molecuulgewichtsverdeling versterkt het effect. LLDPE heeft een smallere distributie en geen vertakkingen met lange ketens, waardoor het aanzienlijk minder afschuifverdunning heeft dan LDPE. Bij dezelfde smeltindex vereist het meer schroefkoppel, genereert het een hogere matrijsdruk en vertoont het een lagere smeltsterkte en minder matrijszwelling. Een voor LDPE geoptimaliseerde schroef presteert gewoonlijk slechter dan LLDPE, zelfs als elke zonetemperatuur al correct is.
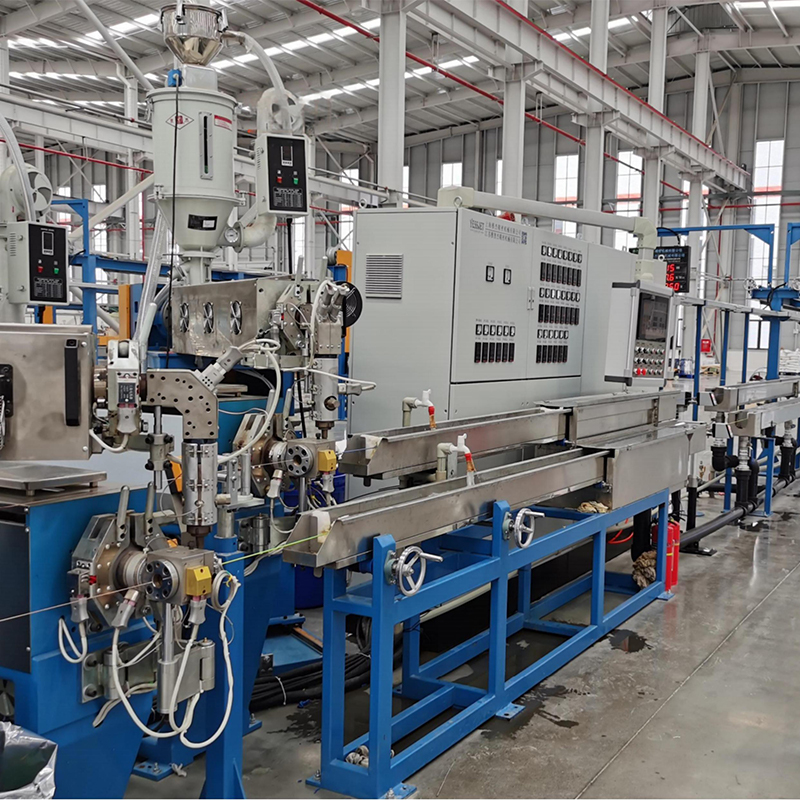
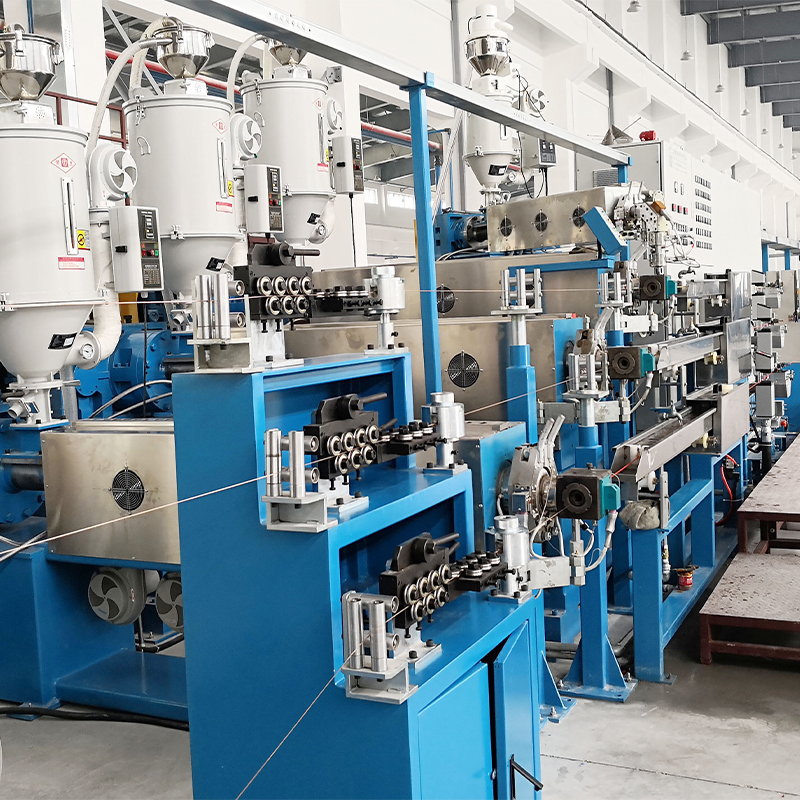
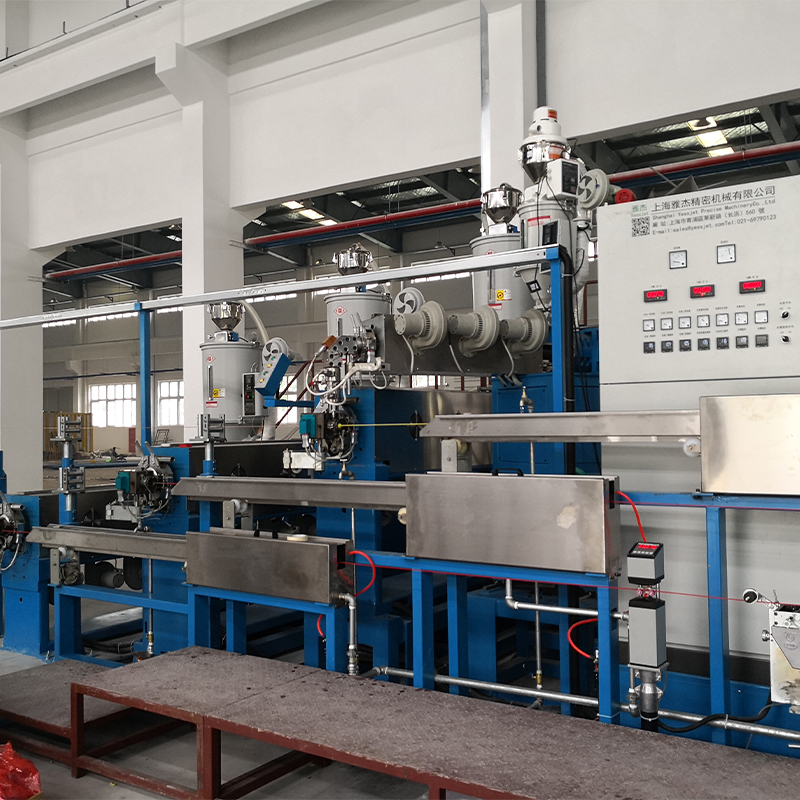 Volautomatische PE PVC-kabelextruder voor isolatie en ommanteling Geïntegreerd extrusiesysteem voor PE- en PVC-kabelisolatie en -mantels, geschikt wanneer het schroef- en lijnontwerp moet passen bij veeleisende polyethyleenverwerking. Bekijk Product →
Smeltgegevens per klasse
De onderstaande vergelijking heeft betrekking op de vier polyethyleenfamilies die het vaakst voorkomen op kabel- en filmlijnen. Het bereik omvat commerciële kwaliteiten; een specifiek perceel kan overal in zitten.
Hars
Dichtheid (g/cm³)
DSC-piek (°C)
Kristalliniteit
Smeltgedrag
LDPE
0,918–0,932
108–115
35-45%
Sterke afschuifverdunning, hoge matrijszwelling
LLDPE (C4-C8)
0,915–0,940
120–128
45-55%
Lage smeltsterkte, lage schuifgevoeligheid
Metalloceen LLDPE
0,900–0,925
115–124
40–50%
Scherpe enkele piek, hoge taaiheid
HDPE
0,941–0,965
130–136
60-80%
Hoge stijfheid, hoogste smelttemperatuur
Piekwaarden zijn DSC-resultaten van de tweede heat bij 10 °C/min. Metalloceen LLDPE wordt afzonderlijk vermeld omdat de smalle samenstellingsverdeling ervan een scherpe piek produceert in plaats van een breed smeltbereik.
Verborgen indicatoren achter één smeltnummer
Een datasheet vermeldt meestal één piek. De grafiek hieronder laat zien wat dat getal verbergt: de piek beweegt met maximaal 15 °C, afhankelijk van welk alfa-olefinecomonomeer werd gebruikt, zelfs als de dichtheid en de smeltindex identiek lijken.
110 °C
LDPE
118 °C
mlLDPE
121 °C
C4-klasse
124 °C
C6-klasse
126 °C
C8-klasse
133 °C
HDPE
In de curve verbergen zich nog twee signalen. De pieken bij de eerste hitte en de tweede hitte kunnen twee tot vier graden verschillen, en alleen de tweede hitte reflecteert de hars zelf. Piekbreedte is ook van belang: een breed smeltbereik duidt op een brede samenstellingsverdeling en een hoger gelrisico, terwijl een scherpe piek van drie tot vijf graden duidt op een uniforme metalloceenkwaliteit. Een verschuiving van twee graden tussen partijen van leveranciers komt doorgaans overeen met een dichtheidsverandering van 0,002 tot 0,003 g/cm³, voldoende om de smeltdruk met enkele bar te verplaatsen.
Het smeltpunt veranderen in vatinstellingen
Zodra het begin en de piek bekend zijn, schrijft het profiel zichzelf. De toevoerzone blijft ruim onder het begin, zodat het vaste bed blijft transporteren, de compressiezone het smeltbereik overschrijdt en de doseerzone het werk boven de piek afmaakt.
- Voedingszone: 150 tot 170 °C, ongeveer 40 tot 50 °C onder het begin, om voortijdig smelten en opzwellen te voorkomen.
- Compressiezone: 185 tot 205 °C, waar de meeste kristallijne structuur verdwijnt en de smelt verdicht.
- Doseerzone: 200 tot 215 °C, voor homogenisatie en drukopbouw.
- Adapter en traverse: 200 tot 220 °C, met kabeltraversen vaak aan de onderkant om doorzakken vóór de koelgoot te beperken.
De smelttemperatuur bij de matrijs moet tussen 200 en 220 °C liggen. Bij een temperatuur onder ongeveer 180 °C overleven de niet-gesmolten gels in de muur en verschijnen ze als oppervlaktevlekken of zwakke punten in een vonktest. Als je de temperatuur boven de 250 °C brengt, versnelt de oxidatie, wordt de verblijftijd kritisch en neemt de gelvorming toe, ook al is de hars technisch nog steeds stabiel.
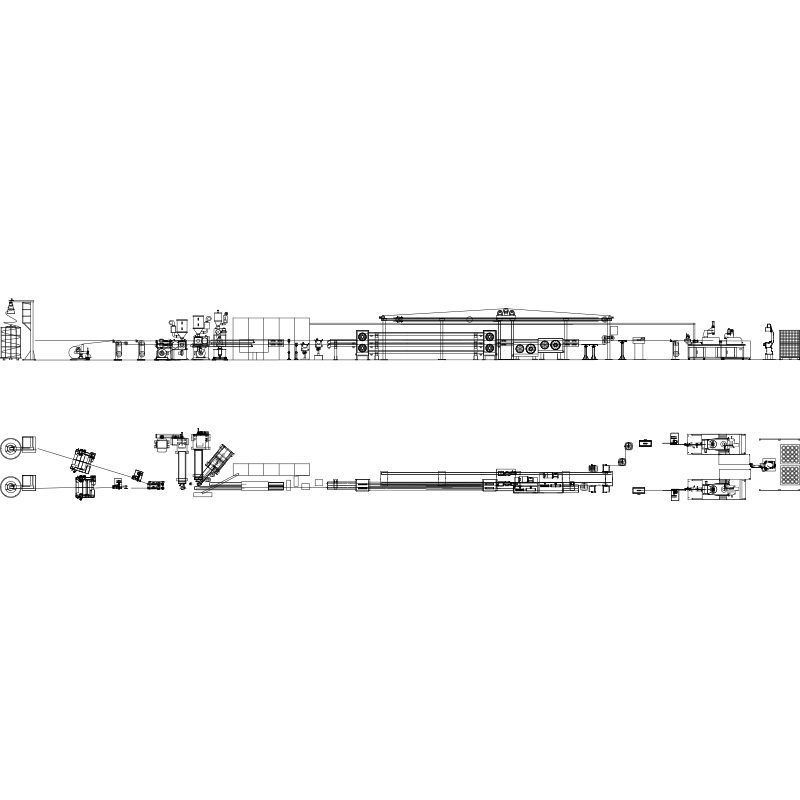 Geautomatiseerde draad- en kabelextrusielijn met PLC-temperatuurregeling Geïntegreerde lijn voor het isoleren of omhullen van draden, met geïmporteerde schroef en cilinder, PLC-besturing en nauwkeurige temperatuurregeling voor stabiele extrusie. Bekijk Product →
Lage smeltsterkte is de tweede helft van het verhaal. LLDPE behoudt zijn vorm slecht nadat het de matrijs heeft verlaten, dus de controle van de diameter hangt sterk af van stabiel trekken en wikkelen in plaats van alleen van de matrijsgeometrie. Accumulator- en dansersystemen voor continue extrusielijnen absorbeert snelheidsveranderingen tijdens het wisselen van de haspel en houdt de spanning stabiel terwijl de smelt afkoelt.
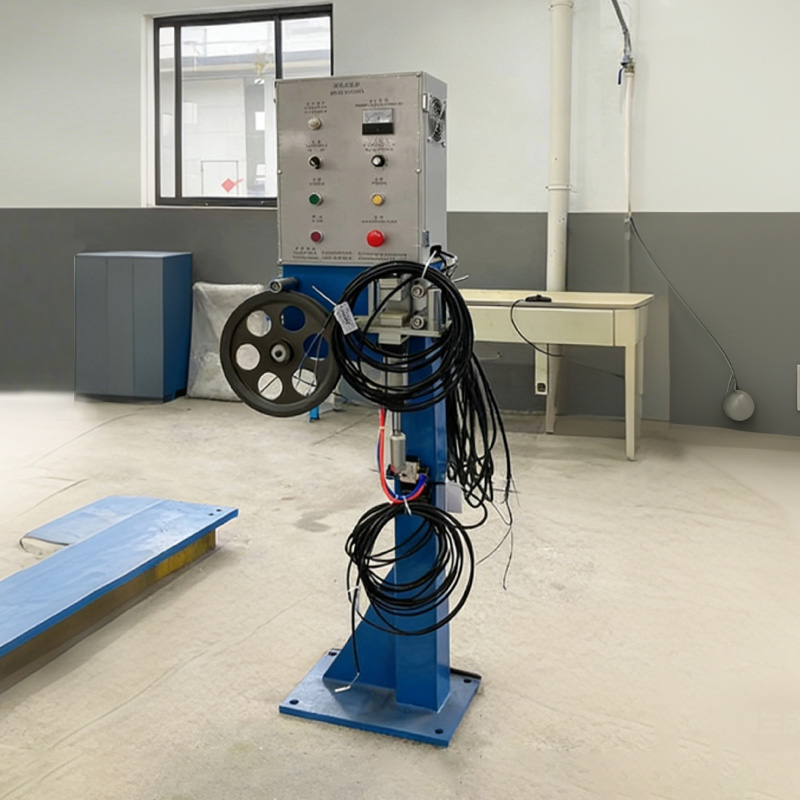 Draadkabelspanningscontrolesysteem voor stabiele wikkeling Accessoiresysteem dat de kabelspanning reguleert tijdens het oprollen om uitrekken, losse wikkelingen en wanorde te voorkomen, waardoor een consistente kabelkwaliteit wordt ondersteund. Bekijk Product →
Waar het LLDPE-volume daadwerkelijk naartoe gaat
Kabel en draad vormen een reëel, maar klein deel van de mondiale LLDPE-consumptie. Die context is van belang wanneer een leverancier van kwaliteit verandert, capaciteit opnieuw toewijst, of wanneer een fabriek onderhandelt over de toewijzing van hars aan filmproducenten.
- Folie en verpakkingen, inclusief rek- en landbouwfolie: ongeveer 62 procent
- Spuitgietartikelen: ongeveer 12 procent
- Rotatiegieten: ongeveer 9 procent
- Kabel- en draadisolatie, ommanteling en verbindingen: ongeveer 7 procent
- Leidingen, leidingen en andere extrusie: ongeveer 5 procent
- Masterbatches, lijmen en diversen: ongeveer 5 procent
Selectie- en opstartvolgorde
Een herhaalbare volgorde van handelingen zorgt ervoor dat een omschakeling geen schrootrun wordt.
- Trek de werkelijke DSC-curve voor de partij, niet alleen de piek in het gegevensblad, en bevestig de begintemperatuur.
- Stem de dichtheid en het comonomeer af op het eindgebruik: flexibele mantelkwaliteiten nabij 0,920 g/cm³, stijvere constructies tot 0,935 g/cm³.
- Stel de voedingszone 40 tot 50 °C onder het gemeten begin in en verhoog vervolgens de compressie- en doseerzones stapsgewijs.
- Houd de smelttemperatuur en smeltdruk ten minste tien minuten stabiel voordat u de lijnsnelheid aanraakt.
- Controleer de wandkwaliteit met een vonktest of geltelling gedurende de eerste dertig minuten, terwijl de machine nog steeds thermisch uitzet.
- Registreer het vatprofiel, de smelttemperatuur en het partijnummer van de hars, zodat de volgende identieke taak vanaf een bekend punt begint.
Opmerkingen over testen, onderhoud en naleving
Smeltpuntgegevens zijn alleen nuttig als de meting betrouwbaar is. Kalibreer de DSC-cel opnieuw met indium bij 156,6 °C en verifieer de basislijn minstens één keer per jaar, omdat een drijvende celconstante elke gerapporteerde piek met een graad of twee verschuift. Vatthermokoppels verdienen dezelfde aandacht: een fout van vijf graden in een meetzone verandert het werkelijke profiel meer dan de meeste harspartijvariaties.
Opbergen is eenvoudig. LLDPE is niet hygroscopisch en hoeft normaal gesproken niet te worden gedroogd, maar heeft wel bescherming nodig tegen UV en tegen kruisbesmetting met PVC, waardoor bij het wisselen een goed spoelmiddel nodig is in plaats van direct doorspoelen. Voor kabelproducten ondersteunen smeltgegevens de inkomende inspectie en de traceerbaarheid van partijen, terwijl het eindproduct nog steeds de vonk-, trek- en rektests moet doorstaan.
Aan de proceskant kunnen routinematige controles van smeltdruktrends, motorbelasting en geltellingen smeltproblemen opsporen voordat deze de klant bereiken. Waar lijnen worden geüpgraded in plaats van vervangen, kan een herziene extruderopstelling meer waard zijn dan een nieuwe schroef, en a hoogefficiënte PE- en PVC-kabelextrudergeleider behandelt de praktische controles die bij die beoordeling horen.